
アルミのお役立ち情報
Column
2026.9.24NEW
切削部品をインパクト加工に変えたら何が起こる?|コスト・材料・加工時間の変化を徹底解説
切削部品をインパクト加工に変えたら何が起こる?
「このアルミ部品、毎月かなりの数を切削しているけれど、本当にこの作り方が最適なのだろうか?」
「材料を大量に削っているので、もっと効率の良い加工方法はないだろうか?」
「量産数が増えてきたので、加工コストを見直したい」
このような課題を抱えている設計・購買担当者の方に、一度検討していただきたいのが、
切削加工からインパクト加工への工法変更です。
切削加工は、アルミ部品を製作するうえで非常に優れた加工方法です。複雑な形状に対応しやすく、高い寸法精度を確保しやすいうえ、金型を必要としないため、試作や小ロットにも適しています。
しかし、製品形状や生産数量によっては、
「削って作る」こと自体がコストアップの原因
になっていることがあります。
特に、厚いアルミ材から内部を大きく削り取って作る中空部品や、薄肉のケース、筒状部品などを大量生産している場合です。
そこで今回は、切削加工しているアルミ部品をインパクト加工へ変更すると、実際に何が起こるのかを、
材料・加工時間・コスト・形状・品質・生産数量
という視点から詳しく解説します。
1.最大の変化は「削る」から「流動させる」へ
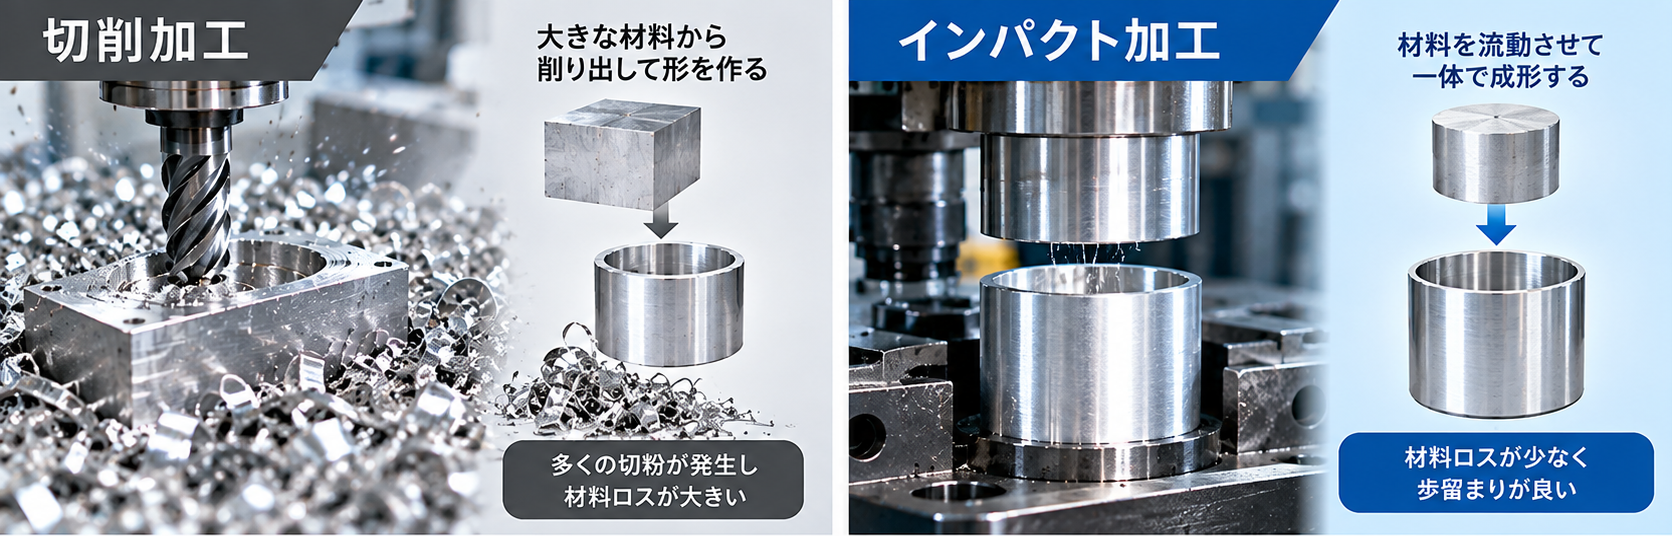
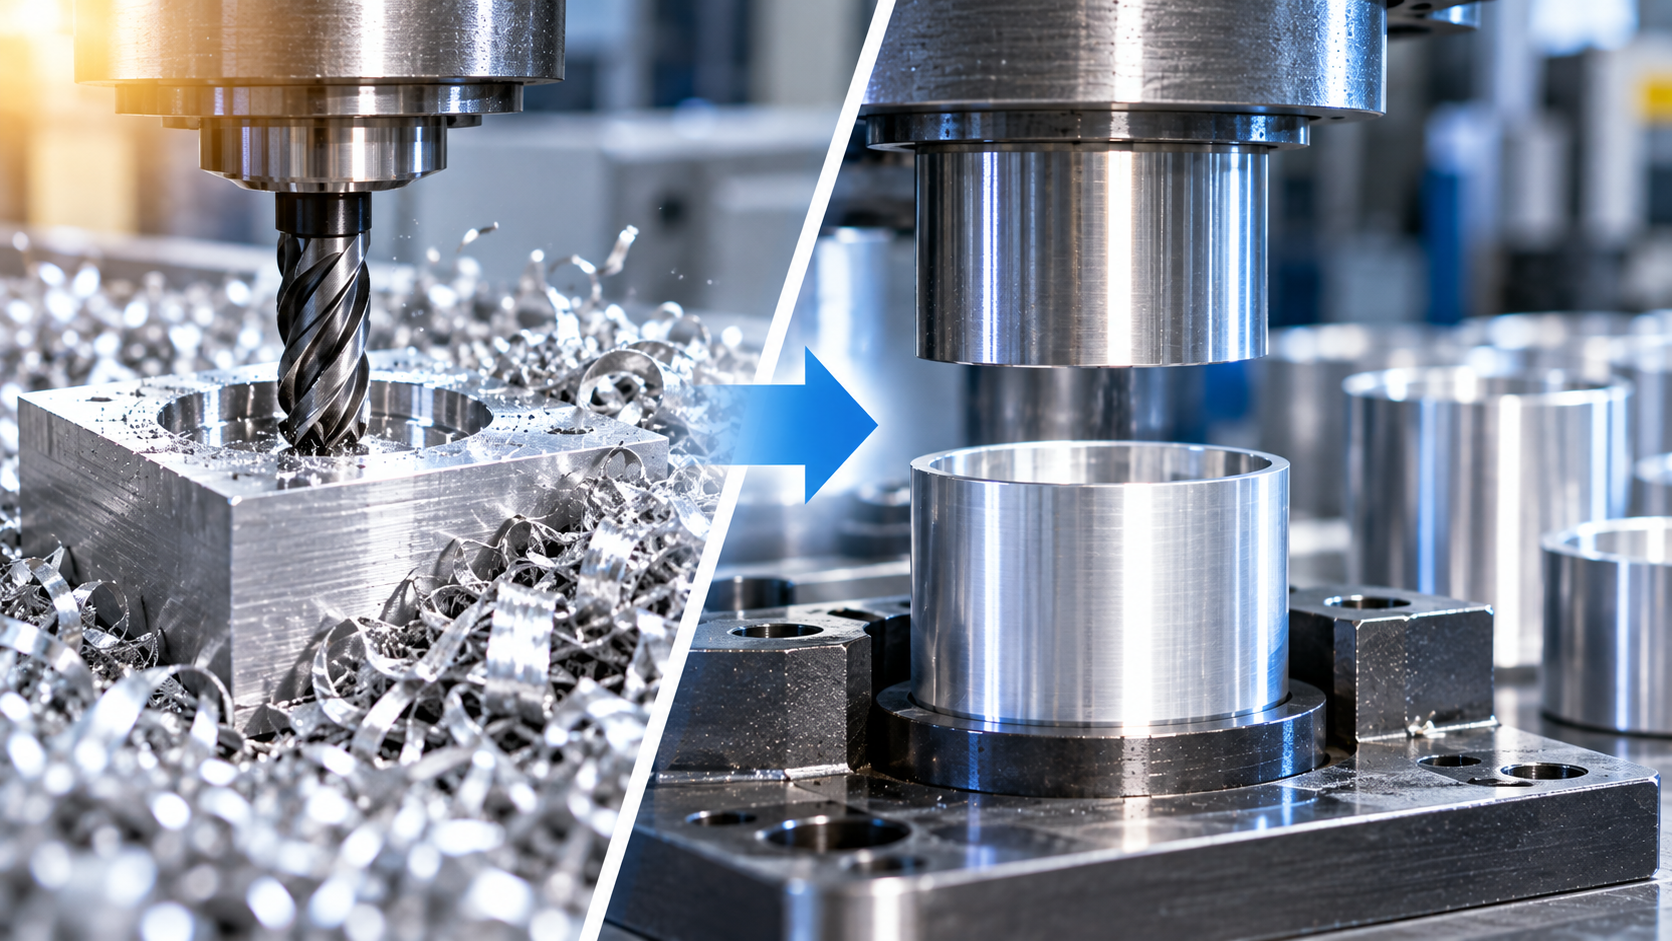
まず理解しておきたいのが、切削加工とインパクト加工では、製品を作る考え方そのものが異なるということです。
切削加工は、アルミの丸棒やブロック材などから不要な部分を削り取って、目的の形状を作ります。
例えば、底付きの筒状部品なら、
アルミ素材を用意
↓
外径を加工
↓
内側を大きく削る
↓
底面を加工
↓
仕上げ加工
↓
完成
という工程になることがあります。
これに対してインパクト加工は、アルミ素材に大きな圧力を加えて塑性変形させ、金型に沿って材料を流動させることで製品形状を作ります。
昭和軽金属工業の解説でも、インパクト加工は材料を削るのではなく「押し流して形を作る」ため、材料歩留まりを高めやすい工法とされています。
つまり工法を変更すると、
「不要な材料を取り除いて完成形を作る」
から、
「必要な材料を完成形に近づける」
という発想へ変わります。
この違いが、その後の材料費や加工時間、量産コストに大きく影響します。
2.材料ロスが大きく減る可能性がある
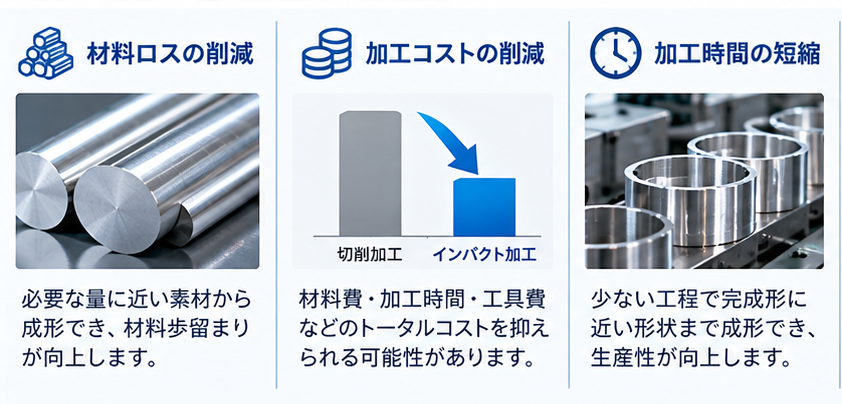
切削加工からインパクト加工への変更で、最もわかりやすい変化の一つが材料歩留まりです。
例えば、完成品重量が100gのアルミ部品を作るために、500gの材料を使用しているとします。
切削によって400gを取り除けば、完成品として残るのは投入材料の20%です。
もちろんアルミの切粉は再資源化できますが、一度購入した材料を削り、そのために機械を動かし、工具を使用し、切粉を回収する必要があります。
つまり材料ロスは、単純な「アルミの廃棄量」だけの問題ではありません。
昭和軽金属工業の材料費に関する記事でも、完成重量だけでなく投入重量と歩留まりを見ることが、アルミ部品のコストを考えるうえで重要と説明されています。
インパクト加工では、製品に必要な量に近い素材から塑性変形によって形を作れるため、形状条件が合えば切粉を大幅に減らせる可能性があります。
特に、
中空部品
底付き筒形状
ケース
薄肉部品
深さのある部品
などでは、工法変更による材料削減効果を検討する価値があります。
3.「加工時間」の考え方が変わる
次に変わるのが加工時間です。
切削加工では、製品1個を作るために一定の加工時間が必要です。
穴を削る。
外周を削る。
溝を加工する。
工具を交換する。
仕上げ加工をする。
形状が複雑になるほど加工工程や加工パスが増え、1個あたりの加工時間も長くなります。
1個なら数分の違いでも、1万個、10万個と生産すれば大きな差になります。
一方、インパクト加工は条件が合えば、大きな塑性変形によって短い工程で完成形に近い形状まで成形できます。
昭和軽金属工業では、インパクト加工を最終製品に近い形状を少ない工程で作る「ネットシェイプ加工」として紹介しており、生産スピードや工程削減につながることを説明しています。
ここで重要なのは、
「加工機が速いか遅いか」だけを比較しないことです。
例えば、
切削の場合
材料準備
↓
粗加工
↓
内径加工
↓
外径加工
↓
仕上げ
↓
バリ取り
↓
完成
だったものが、
インパクト加工へ変更した場合
素材準備
↓
インパクト成形
↓
必要箇所だけ仕上げ加工
↓
完成
となれば、工程全体を短縮できる可能性があります。
つまり、1工程の加工時間ではなく、完成品1個を作るまでの総加工時間で比較することが重要です。
4.1個あたりの単価が下がる可能性がある
材料使用量と加工時間が減れば、当然、部品単価にも影響します。
ただし、
「インパクト加工に変えれば必ず安くなる」
わけではありません。
インパクト加工には金型が必要だからです。
切削加工では金型を必要としない場合が多いため、1個や10個といった少量生産では、切削加工の方が合理的なことがあります。
一方、インパクト加工では最初に金型費が発生しても、その金型を使って何万個、何十万個と生産できれば、1個あたりに配賦される金型費は小さくなっていきます。
そのうえ、
材料ロス削減
加工時間短縮
工程削減
工具費削減
などの効果が積み重なることで、量産時のトータルコストを下げられる可能性があります。
昭和軽金属工業の比較記事でも、少量・設計変更が多い場合は切削、中~大ロットで形状が固定してくるとインパクト加工の材料歩留まりとサイクル短縮のメリットが出やすいと解説されています。
5.部品を薄く・軽くできる可能性がある
工法変更によって変わるのはコストだけではありません。
部品そのものの設計を見直せる可能性もあります。
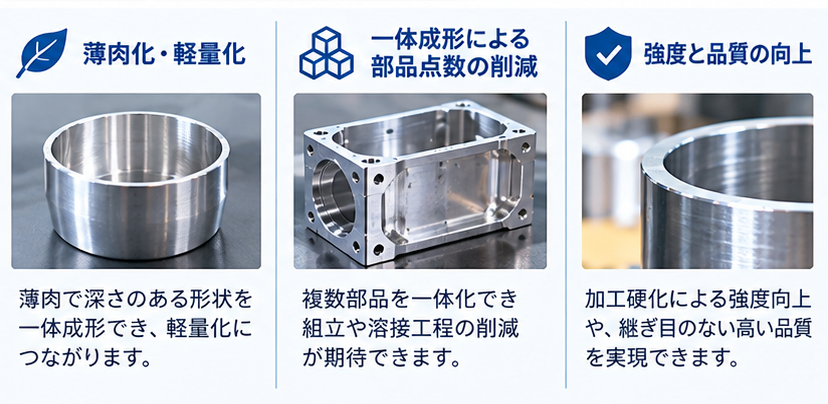
インパクト加工は、薄肉で深さのある円筒形状やケース形状を得意とする工法です。底面と側壁を一体成形できることも特徴で、軽量性と強度のバランスが求められる部品への活用が考えられます。
切削加工では、薄肉にしすぎると加工中の変形や振動などへの配慮が必要になります。
インパクト加工なら、材料を流動させて成形する特徴を活かし、切削とは異なる肉厚設計を検討できる場合があります。
つまり、
「同じ図面を違う工法で作る」
だけではなく、
「工法を変えることで図面そのものを最適化する」
という発想ができます。
軽量化が重要な自動車部品、電機部品、機械部品などでは、コストだけでなく製品性能にもメリットが生まれる可能性があります。
6.複数部品を一体化できることもある
さらに注目したいのが、部品点数です。
現在の製品が、
部品Aを切削
+
部品Bを切削
+
接合・溶接
+
仕上げ
という構成になっている場合、インパクト加工による一体成形を検討できることがあります。
もし2部品を1部品にできれば、削減できるのは加工費だけではありません。
部品管理
在庫管理
接合作業
溶接作業
組立作業
検査
などにも影響します。
つまり、
部品単価ではなく、製品を完成させるまでの総コスト
を下げられる可能性があります。
このようなVA・VEの視点は、既存部品のコストダウンを考えるうえで非常に重要です。
7.逆に「新しく発生するコスト」もある
ここまでメリットを中心に説明してきましたが、工法変更には当然デメリットもあります。
まず発生するのが金型費です。
さらに、
金型設計
試作
成形条件の調整
寸法確認
量産立ち上げ
なども必要になります。
また、インパクト加工はすべての形状に向いているわけではありません。
極端に複雑な三次元形状や局所的な形状、厳しい寸法精度などでは、インパクト加工だけで完成させることが難しい場合があります。
金型の初期コストがあるため、小ロットでは割高になることもあります。
だからこそ、
「切削は高いからインパクトへ」
という単純な判断ではなく、
年間生産数量 × 製品寿命 × 材料費 × 加工費 × 金型費 × 後加工費
で比較することが重要です。
8.実は「切削を全部なくす」必要はない
ここが今回の記事で最もお伝えしたいポイントです。
切削部品をインパクト加工へ変更するというと、
「切削加工を完全になくす」
と考えがちです。
しかし、実際にはその必要はありません。
例えば、
従来
アルミブロック
↓
大量に粗切削
↓
中ぐり加工
↓
外径加工
↓
穴加工
↓
仕上げ加工
という製品なら、
工法変更後
アルミ素材
↓
インパクト加工で完成形に近づける
↓
穴だけ切削
↓
高精度部分だけ仕上げ
↓
完成
という方法も考えられます。
昭和軽金属工業でも、すべての切削をなくすのではなく、成形で大まかな形状を作り、高精度が必要な部分だけ切削する考え方を紹介しています。
これは非常に重要です。
インパクト加工にはインパクト加工の強みがあり、切削加工には切削加工の強みがあります。
それぞれの得意な部分だけを組み合わせる。
この発想によって、品質を維持しながらコストを抑えられる可能性があります。
9.切り替えを検討したい切削部品とは?
では、現在使用している部品の中で、どのようなものを見直せばよいのでしょうか。
特に確認したいのは、
材料の大部分を削り落としている部品
です。
購入した材料に対して完成品がかなり軽い場合は、材料歩留まり改善の余地があります。
次に、
薄肉・中空・筒状・ケース形状の部品
です。
インパクト加工は、こうした形状を得意とします。
さらに、
年間生産数量が多い部品
も重要です。
1個あたり数十円の差でも、年間10万個なら大きな差になります。
そして意外に見落としやすいのが、
「昔から切削で作っているから」という理由だけで現在も切削している部品
です。
設計当時は生産数が少なかったものが、現在では量産品になっているかもしれません。
当時と現在では、最適な加工方法が変わっている可能性があります。
10.工法変更前に比較したい7つの数字
切削からインパクト加工への変更を検討するときは、感覚だけで判断せず、現在の部品について次の数字を整理してみましょう。
1,現在の材料投入重量
2、完成品重量
3,1個あたりの切削時間
4,年間生産数量
5,現在の部品単価
6,今後の生産予定年数
7,要求される寸法精度
これらがわかれば、
「材料をどれだけ削っているのか」
「金型費を何個で償却できるのか」
「年間でどの程度の加工時間が発生しているのか」
が見えやすくなります。
例えば、単価だけを見ると現在の切削加工が安くても、年間数量と製品寿命を掛け合わせると、工法変更した方がトータルでは有利になるケースがあります。
逆に数量が少なければ、無理にインパクト加工へ変更しない方がよいこともあります。
「どちらが安いか」ではなく、「自社の条件ではどちらが合理的か」
を見ることが大切です。
11.試作は切削、量産はインパクトという考え方もある
新製品では、最初から高額な金型を作ることに不安を感じる場合もあります。
そこで考えられるのが、
試作段階=切削加工
量産段階=インパクト加工
という方法です。
切削加工は金型を必要とせず、設計変更にも柔軟に対応しやすいため、試作品の製作に向いています。
試作によって形状や性能を確認し、設計が固まって量産数量が見えてきた段階で、インパクト加工へ移行する方法です。
昭和軽金属工業の比較記事でも、初期は切削で立ち上げ、量産フェーズでインパクトへ切り替える考え方が紹介されています。
ただし、量産時にインパクト加工へ移行する予定なら、
試作設計の段階から量産工法を想定しておくことが重要です。
完全に切削向けに設計した後でインパクト加工へ変更しようとすると、形状変更が必要になる場合があるためです。
12.切削部品をインパクト加工に変えると、本当に得するのか?
答えは、
製品によって変わります。
切削加工の方が適している部品もあれば、インパクト加工への変更によって大きなメリットが生まれる部品もあります。
だからこそ大切なのは、工法ありきで考えないことです。
現在の加工方法を一度外して、
「この部品をゼロから作るなら、どの方法が最適か?」
と考えてみることです。
インパクト加工へ変更すると、
材料使用量が減る可能性がある。
切粉が減る可能性がある。
加工時間を短縮できる可能性がある。
量産単価を下げられる可能性がある。
薄肉・軽量化できる可能性がある。
複数部品を一体化できる可能性がある。
一方で、
金型費が発生する。
形状上の制約がある。
少量生産には向かない場合がある。
必要箇所には切削による仕上げが必要になることがある。
という変化もあります。
つまり工法変更とは、
単に加工機を変えることではなく、材料・設計・工程・コストの仕組みそのものを見直すこと
なのです。
切削加工のコストに悩んだら、図面の段階からご相談ください
昭和軽金属工業株式会社では、アルミの切削加工だけでなく、インパクト加工を含めた工法検討に対応しています。
特に、
「大量のアルミを削っている」
「切粉が多い」
「量産数が増えて単価を見直したい」
「薄肉化・軽量化したい」
「複数部品を一体化したい」
「切削加工からインパクト加工へ変更できるか知りたい」
という部品があれば、加工方法を見直す余地があるかもしれません。
大切なのは、
「インパクト加工に変更してください」と決めてから相談する必要はない
ということです。
現在の図面、生産数量、使用用途、要求精度などから、
「切削のままがよいのか」
「インパクト加工へ変更できるのか」
「インパクト+切削がよいのか」
を検討することが重要です。
昭和軽金属工業の既存記事でも、量産品では「全部を切削する必要があるのか」を見直し、インパクト成形で完成形に近づけて必要箇所のみ追加工する方法が紹介されています。
今まで切削加工だったから、これからも切削加工。
その「当たり前」を一度見直すことが、アルミ部品のコストダウンや生産性向上につながる第一歩になるかもしれません。
昭和軽金属工業株式会社
既存部品のコストダウン、新規部品の工法検討、量産を見据えた加工方法の選定など、お困りのことがございましたらお気軽にお問い合わせください。
【お問い合わせ】
監修者
- 取締役社長
中 保博
昭和軽金属はアルミの加工だけにとどまらないご相談を大切にしています。
設計通りに加工することは簡単です。
その背景にある、お客さまがアルミを加工したい目的はなにか、どのようなカタチで最終品として使われるのか、どうしたら便利に利用されるか。
アルミ加工+「X」を考えてお話することで、お客さまや消費者さまの「!」を生み出します。