
アルミのお役立ち情報
Column
2026.11.11NEW
アルミ部品の量産は何個から?小ロット・中ロット・大量生産の工法選定とコスト比較
アルミ部品の量産は何個から?小ロット・中ロット・大量生産の工法選定とコスト比較
「アルミ部品は何個から量産扱いになる?」
「100個と1,000個では、加工方法を変えた方がいい?」
「金型を使う加工は、何個からコストメリットが出る?」
アルミ部品の製作を検討する際、このような疑問を持つ設計・開発・購買担当者は少なくありません。
実は、アルミ部品の量産には、すべての加工会社に共通する明確な数量基準があるわけではありません。
重要なのは、何個から量産と呼ぶかではなく、製作数量に合った加工方法を選ぶことです。
同じ図面でも、10個の試作と年間10,000個の継続生産では、適した工法やコスト構造が変わる可能性があります。
この記事では、ロット数の目安、切削・プレス・インパクト加工の選び方、金型費を含めたコスト比較まで、分かりやすく解説します。
1.アルミ部品の量産は何個から?
アルミ部品の量産開始数量は、製品形状・加工方法・設備・発注頻度によって異なります。
一般的な分類例として、次のような区分が使われることがあります。
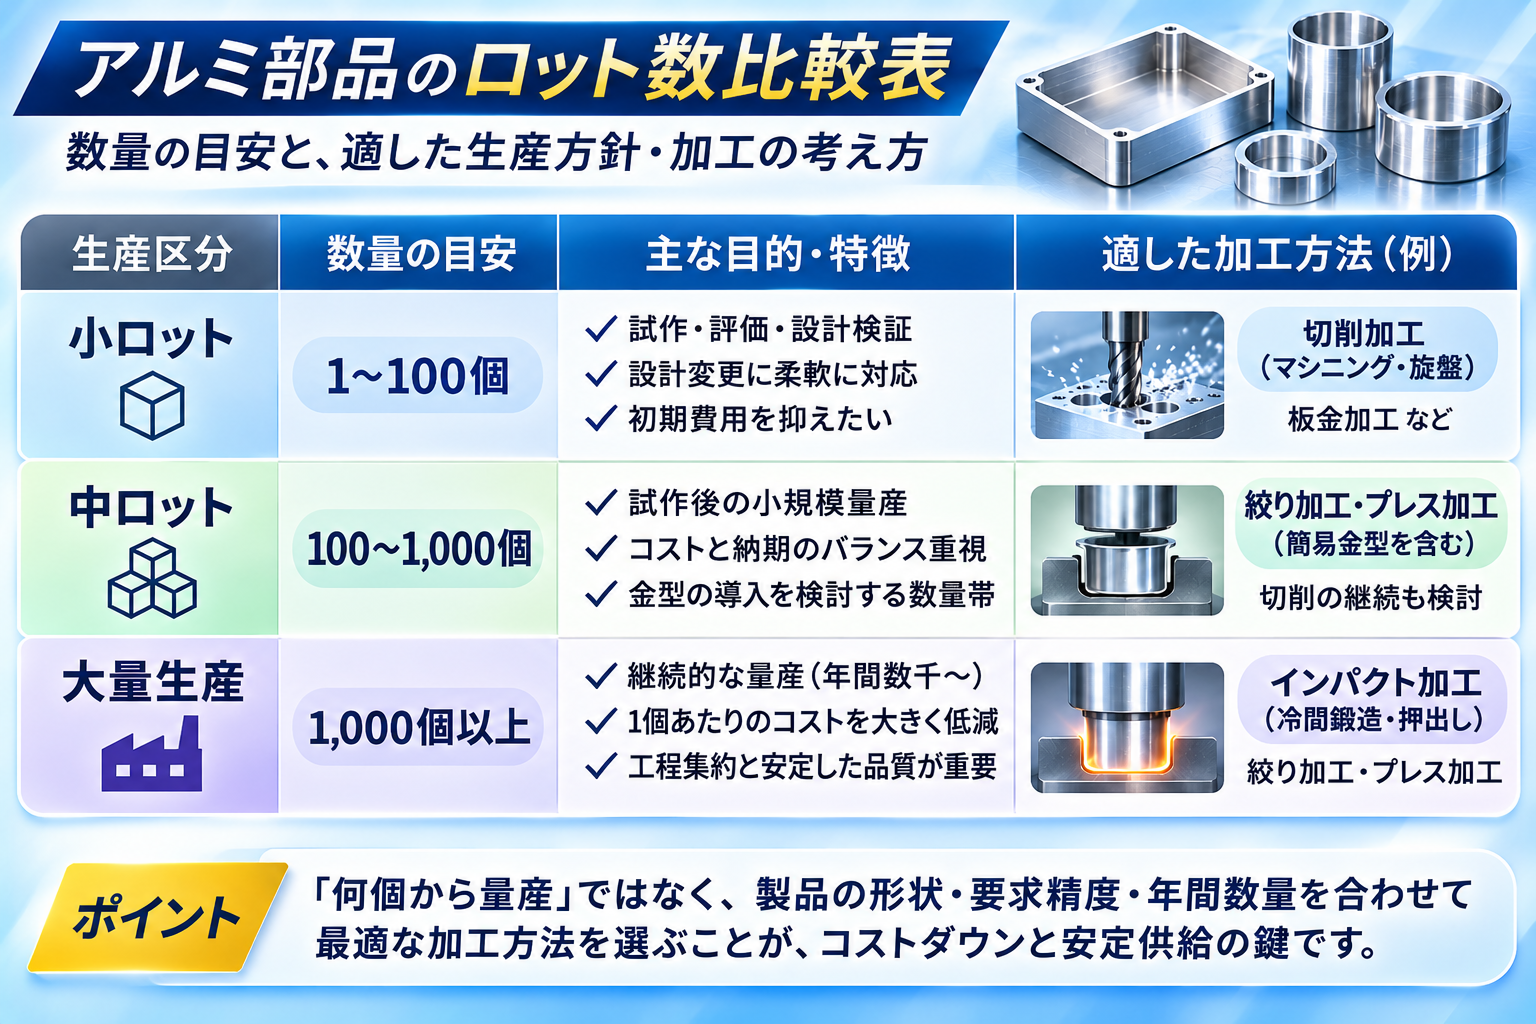
※数量は便宜的な目安であり、業界共通の規格ではありません。境界付近の数量は区分が重なります。
例えば、1回に100個ずつでも毎月継続して製作するなら、年間では1,200個になります。
反対に、1,000個を一度だけ製作する場合は、金型費を回収しにくいこともあります。
つまり、1回の発注数量だけでなく、年間数量と継続期間を合わせて判断することが大切です。
2.小ロット生産に適した加工方法
小ロットでは、初期費用を抑え、設計変更に柔軟に対応できる加工方法が有力です。
代表的なのが切削加工です。
切削加工のメリット
・専用金型が不要な場合が多い
・複雑な形状や高精度部品に対応しやすい
・試作後の寸法変更を反映しやすい
・1個からの製作も検討できる
一方、加工時間が長い部品では、数量が増えても単価を大幅に下げにくい場合があります。
また、材料を大きく削り取る形状では、材料ロスも課題です。
小ロットでも、板材を使用できる部品なら板金加工、形状によっては既存金型や簡易治具を使う方法も候補になります。
小ロットでは、量産単価の安さよりも、初期費用・納期・変更のしやすさを重視することがポイントです。
参考ブログ:図面1枚から相談できるアルミ加工会社
3.中ロット生産では工法の見直しが重要
100〜1,000個程度の中ロットは、加工方法の見直しを検討したい数量帯です。
切削加工を継続する場合でも、治具の共通化、工具経路の最適化、段取り時間の短縮によってコストを抑えられる可能性があります。
一方、同じ形状を繰り返し製作する場合は、金型を使用する加工方法も比較対象になります。
例えば、アルミケースや筒状部品では、形状によって絞り加工やインパクト加工を検討できます。
ただし、金型費が発生するため、中ロットなら必ず成形加工が有利になるわけではありません。
初回500個だけなのか、毎月500個を数年間生産するのかによって判断は変わります。
中ロットでは、今の加工単価だけでなく、将来の生産数量を含めた総費用を比較しましょう。
4.大量生産に適した加工方法とは?
大量生産では、1個当たりの加工時間と材料使用量を抑えることが重要になります。
代表的な候補は次のとおりです。
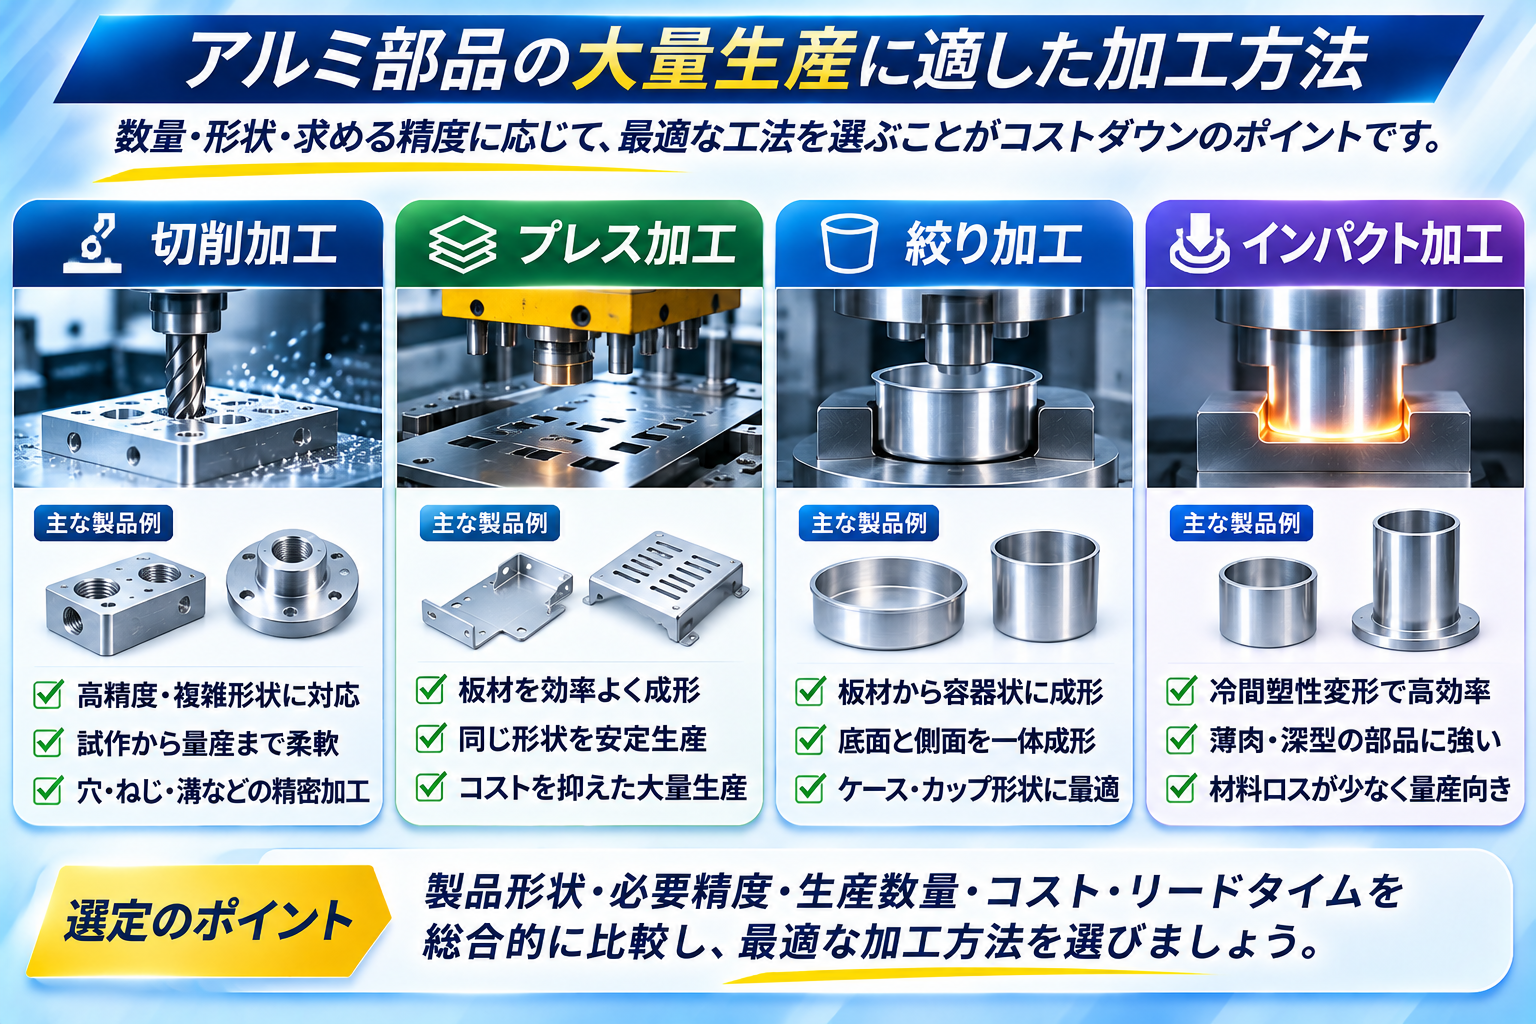
特にインパクト加工は、製品形状や材質が適していれば、材料ロスや工程数を削減できる可能性があります。
例えば、切削加工でアルミブロックの内部を大きく削っているケースでは、成形加工への変更によってコスト構造が変わる場合があります。
ただし、複雑な穴やねじ、厳しい公差が必要な部分は追加の切削加工が必要になることもあります。
大量生産では、成形から仕上げ・検査まで含めた工程全体の効率を確認することが重要です。
参考ブログ:アルミ機械部品を大ロットで安定生産する方法
5.インパクト加工は何個から得になる?
インパクト加工への変更を検討する際、特に気になるのが採算の分岐点です。
ここでは、計算の仕組みを理解するための仮定例を紹介します。
加工コストの比較例
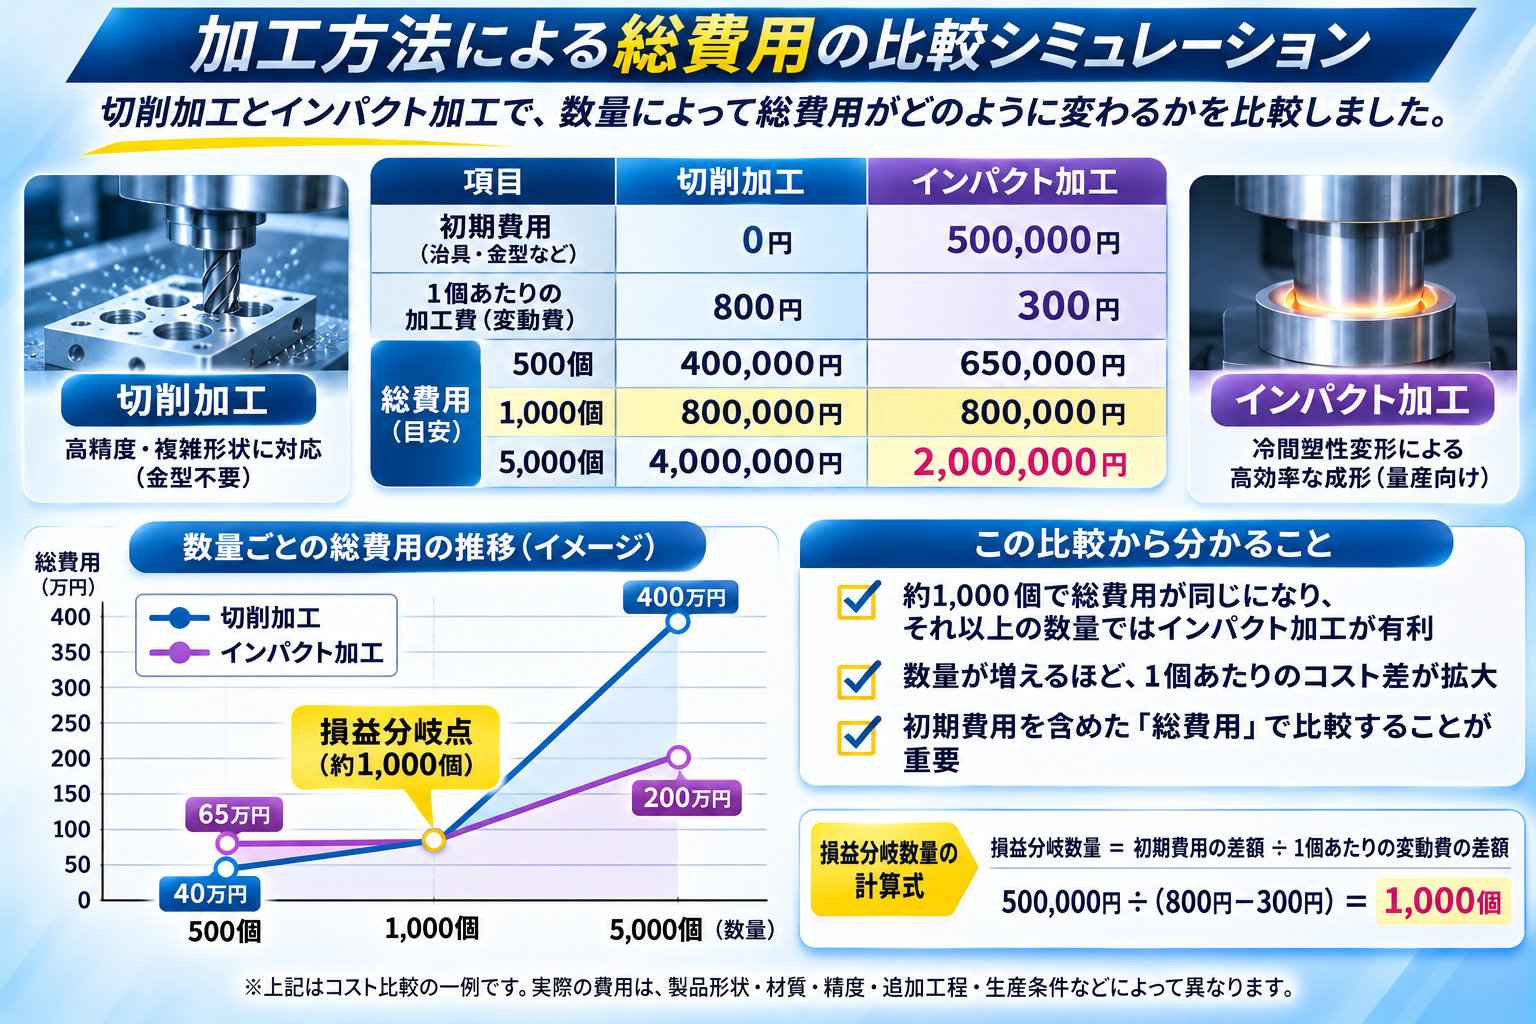
※説明用の仮定金額であり、実際の見積価格や昭和軽金属工業の加工単価を示すものではありません。
この条件では、1,000個で総費用が同額となり、それを超える数量でインパクト加工が安くなります。
計算式は次のとおりです。
損益分岐数量=初期費用の差額÷1個当たり変動費の差額
500,000円÷(800円-300円)=1,000個
ただし、実際には金型保守費・追加工費・検査費・材料歩留まりなども考慮する必要があります。
「何個から得になるか」は製品ごとに異なるため、数量別の見積もり比較が有効です。
6.ロット数だけで加工方法を決めてはいけない理由
同じ1,000個でも、部品の形状や要求精度によって適した加工方法は異なります。
工法選定では、特に次の5つを確認しましょう。
① 製品形状
薄肉の筒状部品なのか、複雑な機械部品なのかによって適した工法が変わります。
② 材質・調質
A1050・A5052・A6061など、材質や調質によって成形性や切削加工性が異なります。
③ 寸法精度
高精度な穴やねじが必要な場合、成形加工後の追加工を検討します。
④ 生産期間
一度きりの発注か、数年間の継続生産かによって金型投資の判断が変わります。
⑤ 品質と納期
数量が増えるほど、品質の安定性や供給計画も重要になります。
数量は重要な判断材料ですが、それだけで最適な工法が決まるわけではありません。
7.量産コストを下げるための3つのポイント
① 初回数量と年間数量を分けて伝える
「初回100個、量産後は月間2,000個」と伝えることで、試作と量産で異なる工法を検討しやすくなります。
② 金型費を含めた総費用で比較する
加工単価が安くても、金型費が大きければ少量生産では不利になる場合があります。
反対に、継続生産では初期費用を長期間で回収できる可能性があります。
③ 図面確定前に加工方法を相談する
設計段階で肉厚・角部のR・公差などを見直せば、加工しやすい形状に変更できる場合があります。
完成図面の価格を比較するだけでなく、製作方法そのものを見直すことが、コストダウンの第一歩です。
参考ブログ:アルミ部品のコストを下げる10の方法
8.アルミ部品の量産見積もりに必要な情報
加工会社に見積もりを依頼する際は、次の情報を整理しておきましょう。
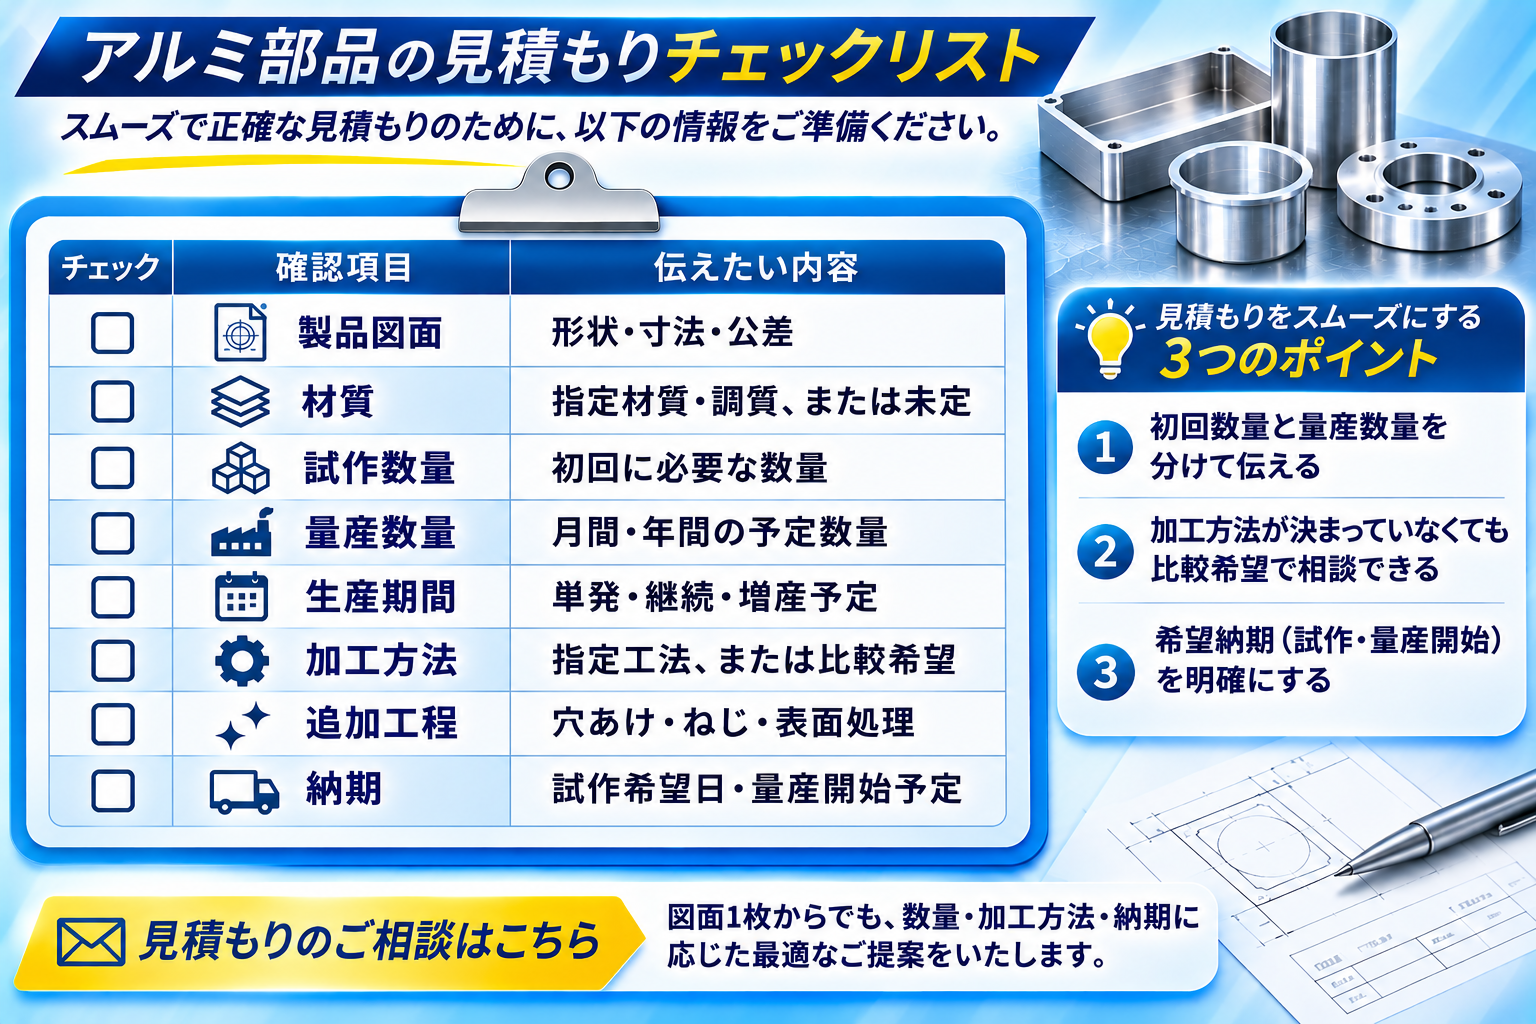
特に、年間数量が分かると、金型を使用する工法の採算を検討しやすくなります。
また、加工方法が決まっていない場合は、「切削加工とインパクト加工の比較を希望」と記載する方法もあります。
参考ブログ:アルミ部品の見積もり依頼完全ガイド
9.アルミ部品の小ロット・量産相談は昭和軽金属工業へ
アルミ部品の量産は、単純に「何個以上」と決められるものではありません。
少量生産では初期費用、中ロットでは加工効率、大量生産では総費用と品質の安定性が重要になります。
昭和軽金属工業株式会社では、アルミ部品の試作から量産まで、製品条件に応じた加工方法のご相談を受け付けています。
「現在の切削加工を見直したい」
「月間1,000個の量産コストを下げたい」
「インパクト加工に変更できるか知りたい」
「加工方法が決まっていないので相談したい」
このようなお悩みがございましたら、ぜひお問い合わせください。
そのアルミ部品、数量に合った加工方法で製作できていますか?
図面・材質・初回数量・年間予定数量をもとに、加工方法を検討することがコスト改善への第一歩です。
加工方法が未定の場合も、まずは製品の用途や数量計画をお聞かせください。
お見積もり・加工相談はこちら
https://www.showa-keikin.co.jp/estimate/
既存部品のコストダウン、新規部品の工法検討、量産を見据えた加工方法の選定など、お困りのことがございましたらお気軽にお問い合わせください。
【お問い合わせ】
監修者
- 取締役社長
中 保博
昭和軽金属はアルミの加工だけにとどまらないご相談を大切にしています。
設計通りに加工することは簡単です。
その背景にある、お客さまがアルミを加工したい目的はなにか、どのようなカタチで最終品として使われるのか、どうしたら便利に利用されるか。
アルミ加工+「X」を考えてお話することで、お客さまや消費者さまの「!」を生み出します。