
アルミのお役立ち情報
Column
2026.11.9NEW
アルミ薄肉ケース・筒状部品の製作方法|切削・絞り・インパクト加工を比較
アルミ薄肉ケース・筒状部品の製作方法|切削・絞り・インパクト加工を比較
「薄肉のアルミケースを製作したいけれど、どの加工方法が適している?」
「筒状部品を軽量化したいが、強度や精度は維持できる?」
「量産時の加工コストをできるだけ抑えたい」
アルミ製のケースや筒状部品を設計・製作する際、このような悩みを抱える担当者は少なくありません。
アルミは軽量で加工方法の選択肢も豊富ですが、同じ形状でも、
切削加工・絞り加工・インパクト加工のどれを選ぶかによって、材料ロスや製造工程、量産コストが変わります。
特に、薄肉で深さのあるケースや中空部品では、加工方法の選定が重要です。
この記事では、3つの加工方法を比較しながら、製品形状・肉厚・材質・精度・数量に応じた選び方を解説します。
1.アルミ薄肉ケース・筒状部品とは?
アルミ薄肉ケースとは、側面の肉厚を比較的薄く設計した容器状・箱状の部品です。
また、筒状部品には、両端が開いたパイプ状のものから、片側に底面を持つカップ状のものまで、さまざまな形状があります。
代表的な用途には、次のようなものがあります。
・電子機器のケース・カバー
・電池関連のケース部品
・センサー・計測機器のハウジング
・機械部品の保護カバー
・軽量化を目的とした筒状部品
これらの製品では、軽量性だけでなく、必要な強度、寸法精度、放熱性、組立性なども求められます。
なお、「薄肉」に一律の厚み基準があるわけではありません。
外径・深さ・材質・加工方法によって製作可能な肉厚は異なるため、単純に厚みだけで加工可否を判断することはできません。
2.切削・絞り・インパクト加工の違いを比較
まずは、3つの加工方法の特徴を整理しましょう。
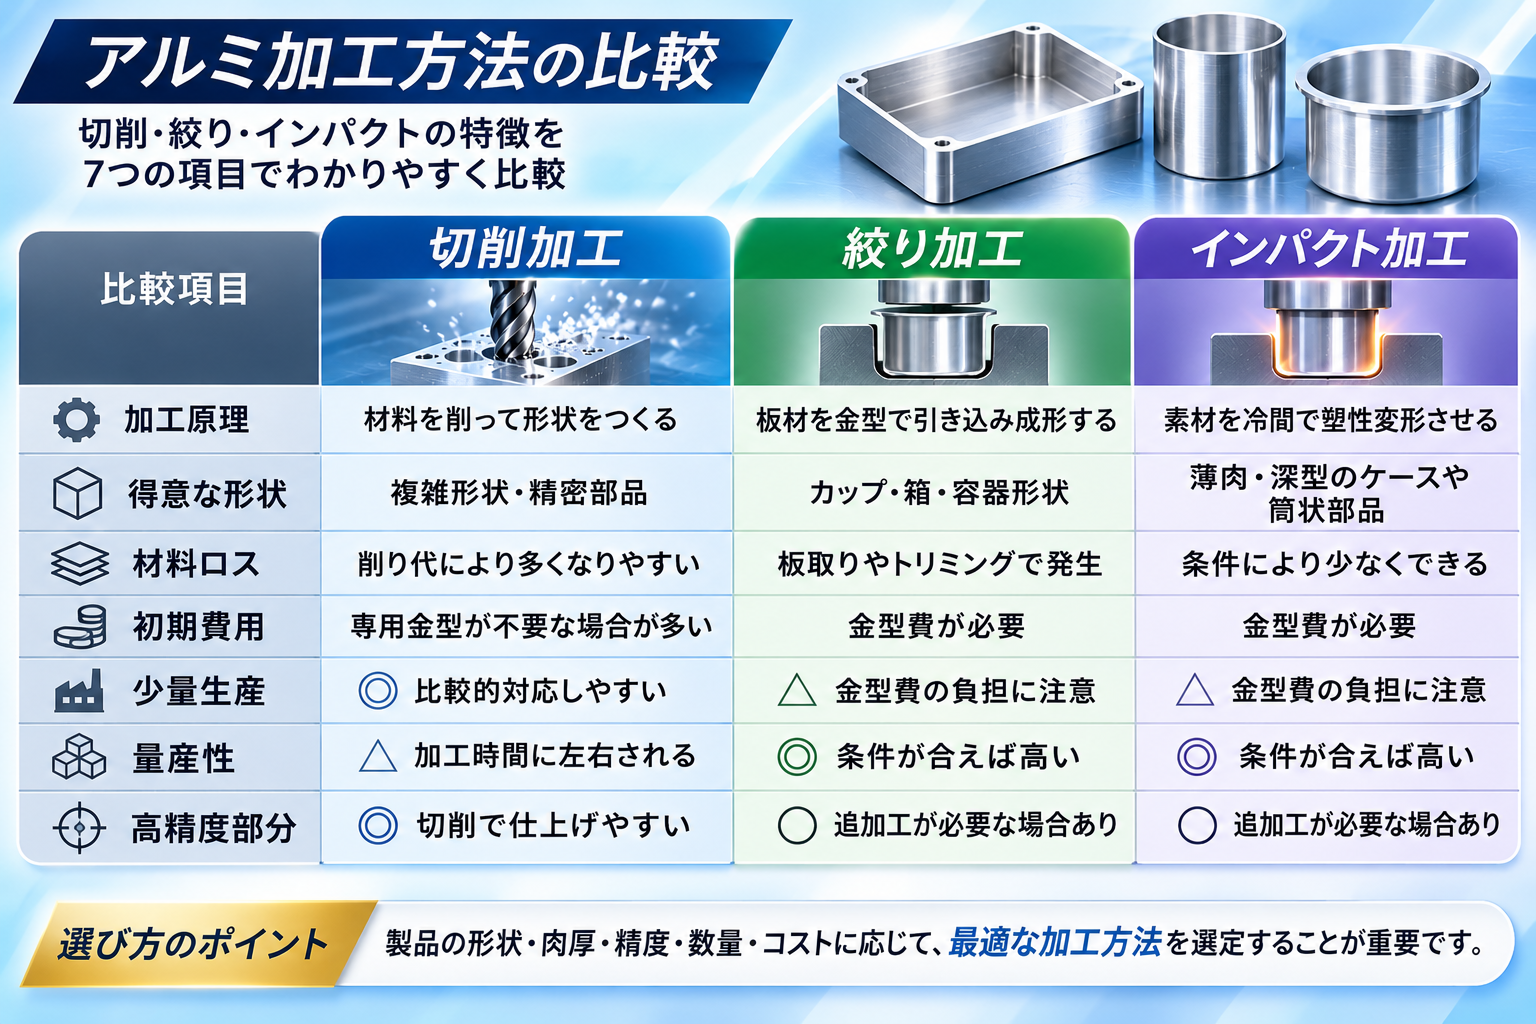
※一般的な傾向です。実際の適性は形状・材質・設備・数量などによって変わります。
重要なのは、どの工法が最も優れているかではなく、製品の要求条件に合っているかという視点です。
参考ブログ:絞り加工とインパクト加工の違い
3.切削加工が向いているアルミケースとは?
切削加工は、アルミの丸棒・板材・ブロックなどを工具で削り、目的の形状に仕上げる方法です。
高精度な穴、ねじ、溝、段差などを設けやすく、複雑な形状にも対応できます。
特に、次のような場合に適しています。
・試作や少量生産を行いたい
・厳しい寸法公差が必要
・複雑な穴や溝が多い
・設計変更が発生する可能性がある
一方、アルミブロックの内部を大きく削って薄肉ケースを作る場合、材料の多くが切粉になります。
さらに、薄肉部分は切削時の振動や保持力によって変形することがあるため、加工条件にも配慮が必要です。
少量・高精度なら切削加工が有力ですが、同じ薄肉形状を大量に作る場合は、別の工法も比較する価値があります。
4.絞り加工が向いているアルミケースとは?
絞り加工は、アルミ板材を金型で押し込み、板材を引き込みながらカップ状や箱状に成形する方法です。
底面と側面を一体で製作でき、条件が合えば効率的な量産が可能です。
比較的浅い容器から深さのあるケースまで、製品形状や工程設計に応じて対応できます。
絞り加工で重要なのは、材料の流れと板厚の変化です。
加工条件が適切でない場合、しわ・割れ・局部的な薄肉化などが発生することがあります。
深さのある製品では、複数回の絞り工程や中間焼鈍が必要になる場合もあります。
また、金型製作が必要なため、試作数量や設計変更の頻度によっては初期費用が負担になります。
板材から製作できる形状で、継続的な量産が見込める場合は、絞り加工を検討する価値があります。
5.インパクト加工が向いている薄肉・筒状部品とは?
インパクト加工は、金型内に置いたアルミ素材へパンチで大きな力を加え、冷間で塑性変形させる加工方法です。
素材を削り取るのではなく、材料を流動させて形状を作る点が特徴です。
特に、次のような製品で検討できます。
・薄肉で深さのある円筒ケース
・底付きのアルミ容器
・中空形状の機械部品
・材料の削り代が多い量産部品
・底面と側面を一体成形したい部品
条件が合えば、切削加工より材料ロスを抑え、複数の加工工程を減らせる可能性があります。
また、底面と側面を継ぎ目なく成形できることもメリットです。
ただし、すべてのアルミ材質や形状に適用できるわけではありません。
金型構造、成形荷重、材料の流れ、割れや肉厚変動などを考慮する必要があります。
薄肉・深型・継続量産という条件がそろう場合、インパクト加工は有力な選択肢になります。
参考ブログ:インパクト加工が向いている製品10選
6.肉厚・深さ・形状で加工方法はどう変わる?
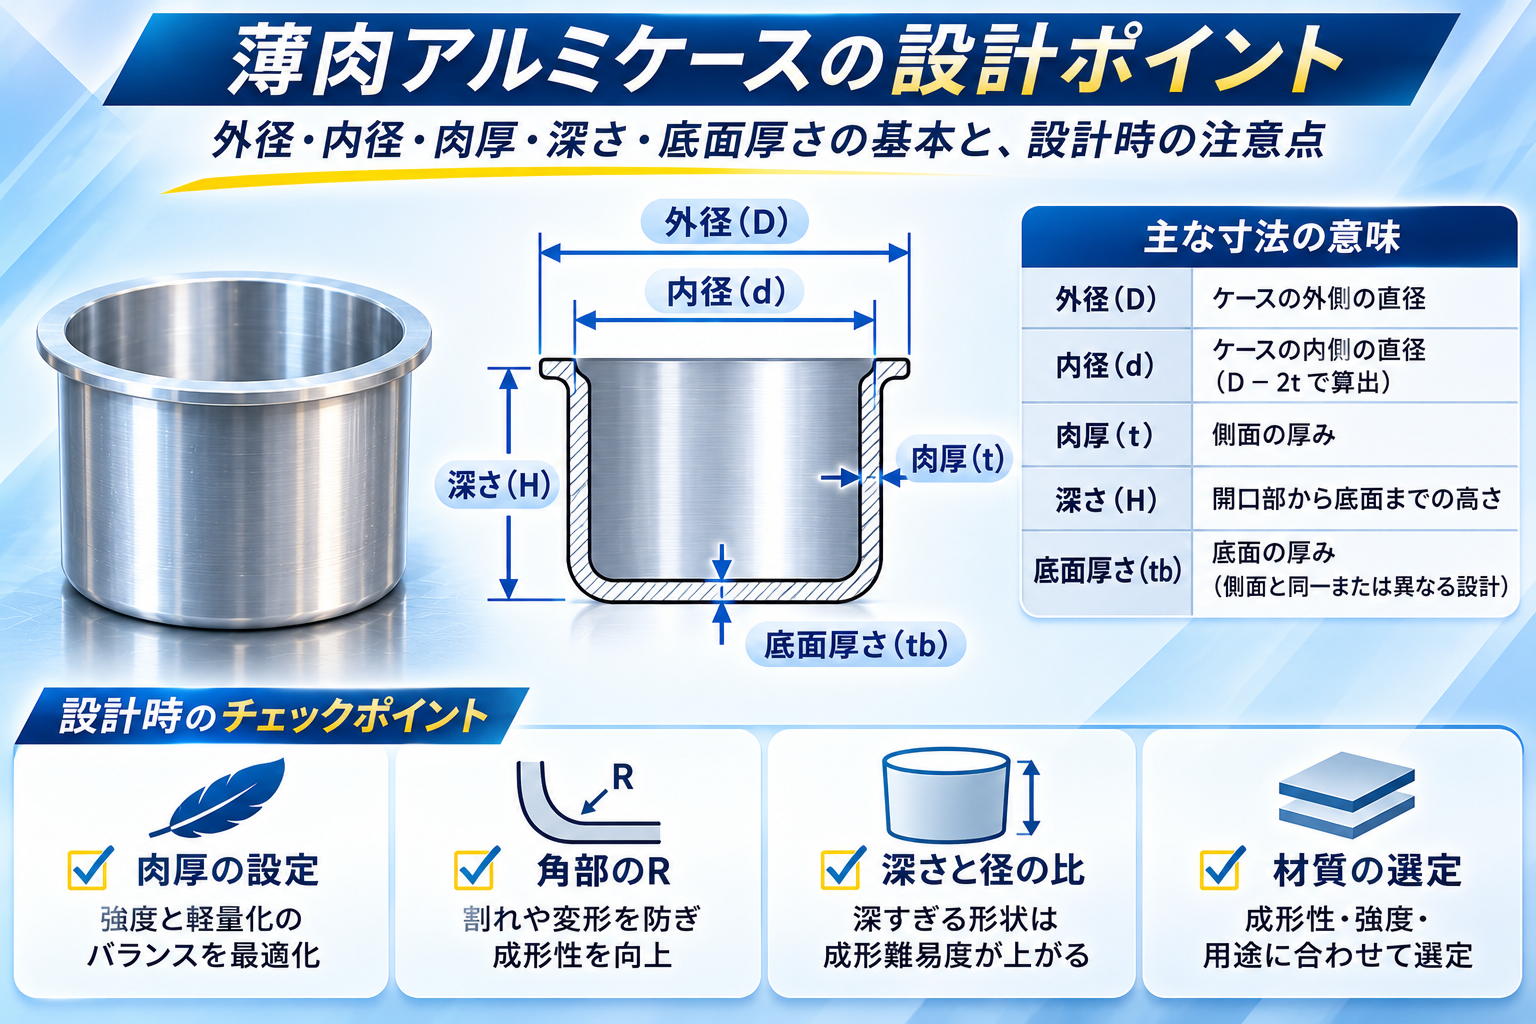
加工方法を選ぶ際は、外径や高さだけでなく、肉厚との関係を確認することが大切です。
例えば、同じ外径のケースでも、浅い形状と深い形状では成形の難しさが異なります。
また、底面と側面の厚みが違う場合や、角部に小さなRを指定する場合も、加工条件に影響します。
確認したい項目は、次のとおりです。
・外径・内径・全長
・側面と底面の肉厚
・深さと開口寸法の関係
・角部のR形状
・穴・ねじ・段差の有無
・重要な寸法公差
特に、薄肉化を進める際は、使用時の荷重による変形や座屈にも注意が必要です。
軽量化だけを優先せず、必要な強度や剛性を確認したうえで肉厚を決定しましょう。
7.材質選定によって製作方法は変わる?
アルミにはA1050・A5052・A6061など、さまざまな材質があります。
それぞれ強度・耐食性・成形性が異なるため、材質によって適した加工方法も変わります。
例えば、純アルミニウム系のA1050は一般に成形性が良好で、塑性加工を検討する際の候補になります。
一方、A6061-T6のような熱処理によって強度を高めた材料は、その状態のまま大きく冷間変形させる用途には適さない場合があります。
A5052も広く利用される材質ですが、製品形状や調質を確認せずに、インパクト加工に適していると判断することはできません。
材質を選ぶ際は、次の条件を整理しましょう。
・必要な強度と剛性
・使用環境と耐食性
・成形性・切削加工性
・表面処理の必要性
・調質・熱処理条件
材質を先に固定するのではなく、製品に必要な性能と加工方法を一緒に検討することが重要です。
参考ブログ:A5052とA6061の違い
8.量産コストを下げるなら「総費用」で比較する
加工方法を変更する際、特に注意したいのが金型費です。
切削加工では専用金型が不要な場合が多い一方、絞り加工やインパクト加工では初期費用が発生します。
そのため、少量生産では切削加工が合理的でも、数量が増えると成形加工が有利になる場合があります。
比較する際は、次の費用を含めて検討しましょう。
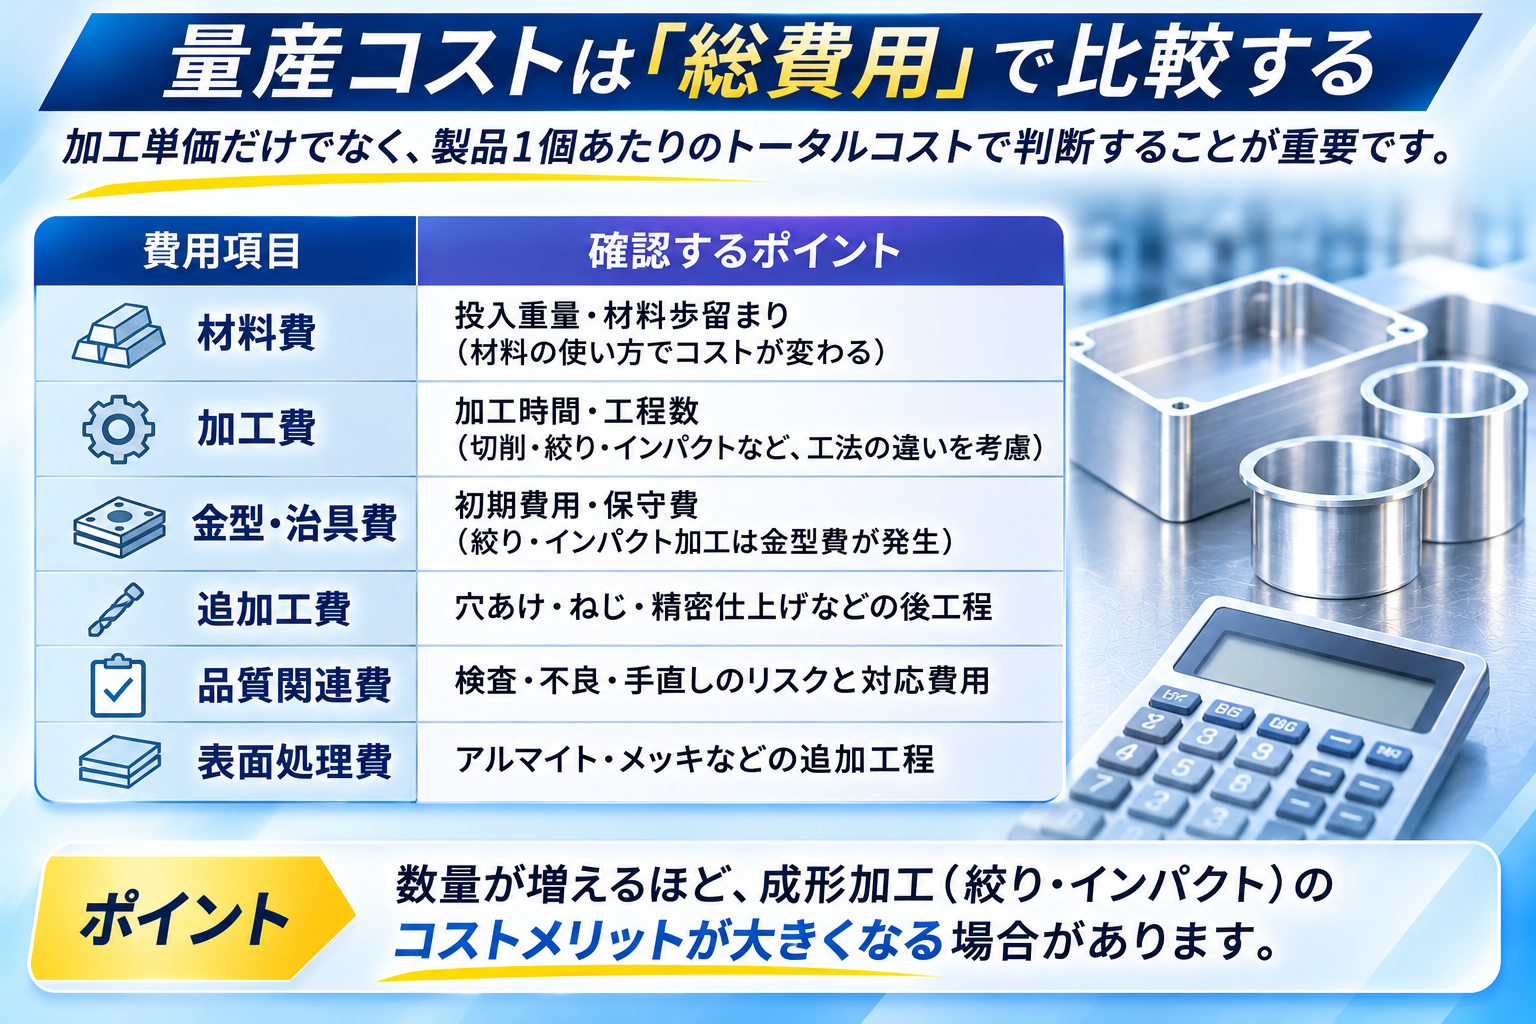
例えば、切削加工で内部を大量に削っているケースでは、成形加工によって材料使用量を削減できる可能性があります。
しかし、成形後に多くの切削工程が必要であれば、期待したコストメリットが得られないこともあります。
加工単価だけでなく、完成品1個を製作するための総費用で判断することが大切です。
参考ブログ:インパクト加工と切削加工のコスト境界線
9.製作方法を決める前のチェックリスト
薄肉ケースや筒状部品の製作を相談する際は、次の情報を整理しておきましょう。
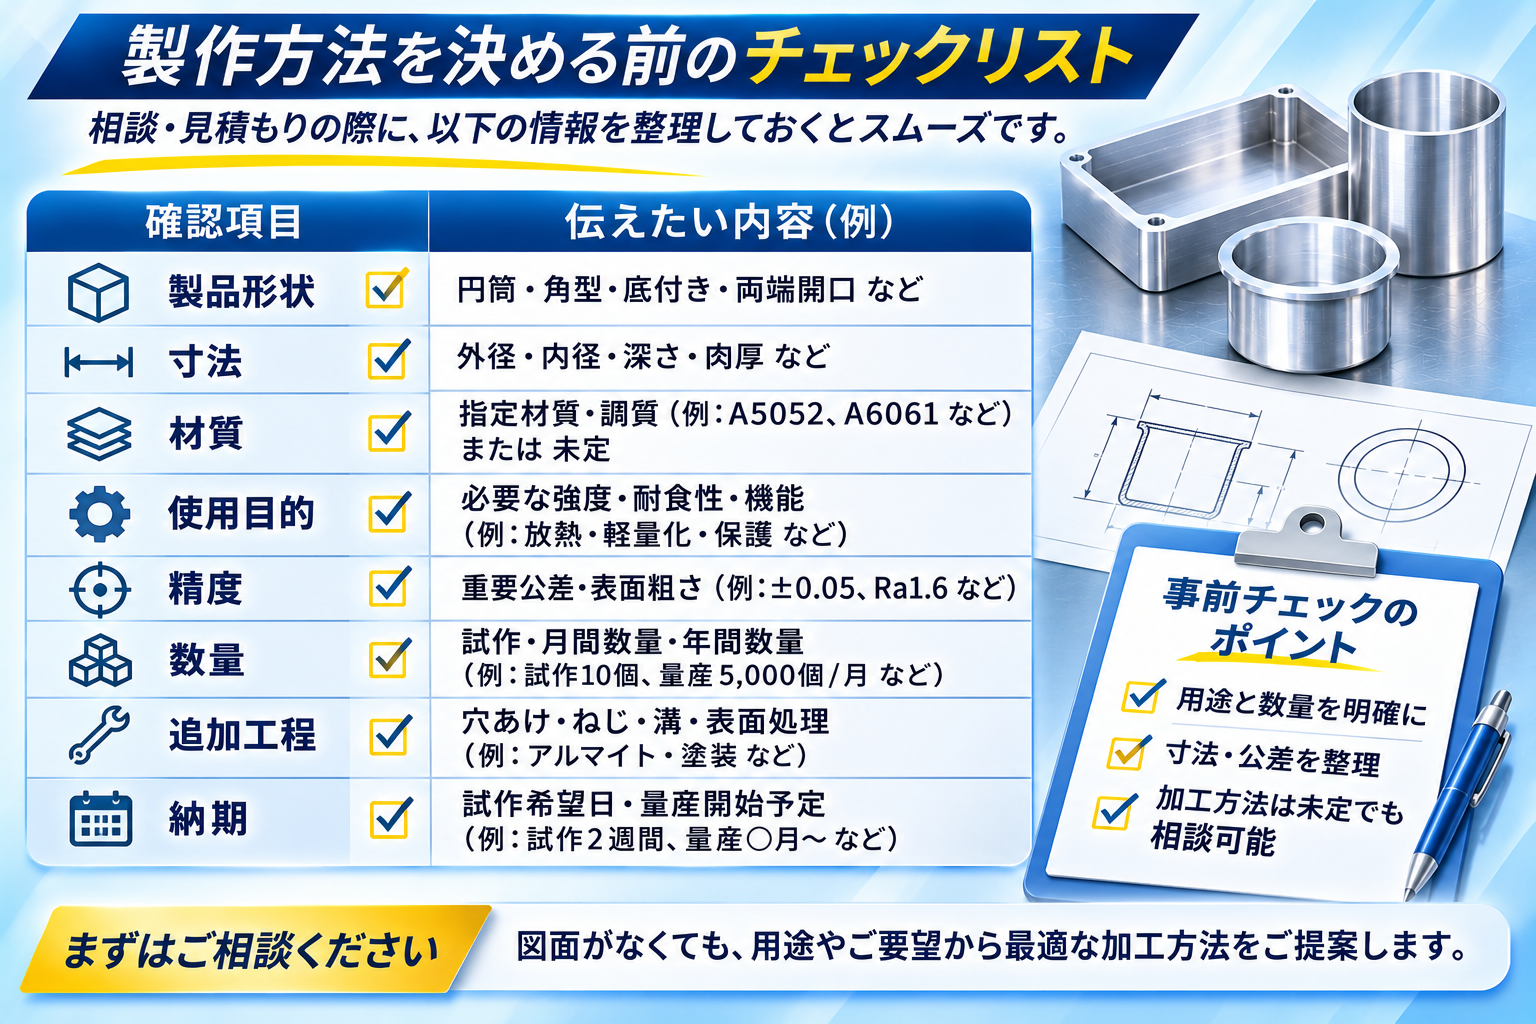
特に重要なのは、現在の加工方法だけでなく、製品の用途と生産数量を伝えることです。
加工方法が決まっていない場合も、その旨を伝えて相談するとよいでしょう。
参考ブログ:アルミ部品の見積もり依頼完全ガイド
10.アルミ薄肉ケース・筒状部品の製作は昭和軽金属工業へ
アルミ薄肉ケースや筒状部品の製作では、切削加工・絞り加工・インパクト加工それぞれに特徴があります。
少量で複雑な形状なら切削加工、板材からの量産成形なら絞り加工、薄肉で深さのある量産部品ならインパクト加工などが候補になります。
ただし、最適な工法は形状・材質・精度・数量によって異なります。
昭和軽金属工業株式会社では、アルミのインパクト加工をはじめ、製品条件に応じた加工方法のご相談を受け付けています。
「薄肉のアルミケースを製作したい」
「切削加工から成形加工への変更を検討している」
「軽量化とコストダウンを両立したい」
「図面はあるが、どの加工方法が適しているか分からない」
このようなお悩みがございましたら、ぜひご相談ください。
そのアルミケース、もっと合理的に製作できるかもしれません。
製品の図面・材質・数量・用途を確認することで、加工方法を見直せる可能性があります。
アルミ薄肉ケース・筒状部品の製作相談・お見積もりはこちら
https://www.showa-keikin.co.jp/estimate/
加工方法が未定の段階でも、まずは製品の用途や希望条件をお聞かせください。
お見積もり・加工相談はこちら
https://www.showa-keikin.co.jp/estimate/
既存部品のコストダウン、新規部品の工法検討、量産を見据えた加工方法の選定など、お困りのことがございましたらお気軽にお問い合わせください。
【お問い合わせ】
監修者
- 取締役社長
中 保博
昭和軽金属はアルミの加工だけにとどまらないご相談を大切にしています。
設計通りに加工することは簡単です。
その背景にある、お客さまがアルミを加工したい目的はなにか、どのようなカタチで最終品として使われるのか、どうしたら便利に利用されるか。
アルミ加工+「X」を考えてお話することで、お客さまや消費者さまの「!」を生み出します。