
アルミのお役立ち情報
Column
2026.10.2NEW
アルミインパクト加工の設計で注意したい7つのポイント|肉厚・R・公差・材質を徹底解説
アルミインパクト加工の設計で注意したい7つのポイント
「この部品をインパクト加工で作りたいけれど、切削部品と同じように設計していいのだろうか?」
「どのくらい薄くできる?」
「角はできるだけシャープにしたいけれど、成形できる?」
「図面を完成させてから加工会社へ相談すればいい?」
アルミインパクト加工を検討するとき、こうした疑問を持つ設計・開発担当者の方も多いのではないでしょうか。
インパクト加工は、アルミ素材に大きな力を加え、冷間状態で材料を塑性変形させて目的の形状を作る加工方法です。薄肉で深さのある形状を一工程で成形できることが大きな特徴です。
しかし、ここで重要なのが、
「切削加工で作れる形状」と「インパクト加工で作りやすい形状」は同じではない
ということです。
切削加工は不要な材料を削って形を作ります。
一方、インパクト加工は
アルミを金型の中で流動させて形を作ります。
そのため、製品の肉厚、R、深さ、材質、公差などが、材料の流れや金型設計、成形の安定性に大きく関係します。
図面を完全に仕上げてから、
「これをインパクト加工で作ってください」
と依頼すると、形状変更や追加工が必要になり、せっかくのインパクト加工のメリットを十分に活かせないこともあります。
そこで今回は、アルミインパクト加工を前提に製品設計を行うときに注意したい7つのポイントを詳しく解説します。
1.まず「材料がどう流れるか」を考える
インパクト加工の設計で、最初に理解しておきたいのが材料の流れです。
切削加工の場合、材料より小さな形状であれば、基本的には不要な部分を削って目的形状へ近づけます。
しかしインパクト加工は違います。
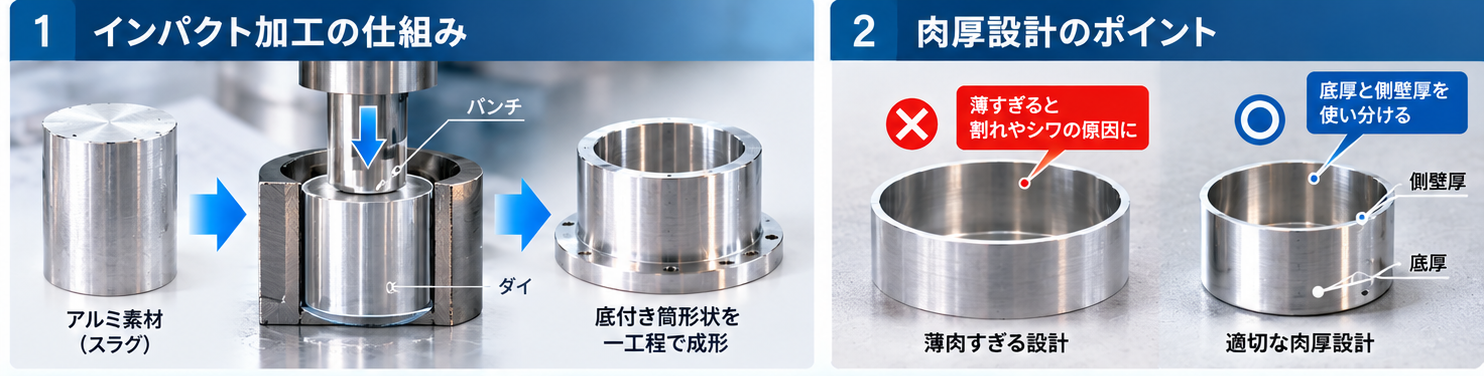
金型内に置いたアルミ素材にパンチで大きな力を加え、その圧力によってアルミを流動させ、側壁や底面などを形成します。昭和軽金属工業の工程説明でも、スラグと呼ばれるアルミ素材をダイに入れ、パンチによる加工で円筒形製品を成形する流れが紹介されています。
つまり設計段階から、
「アルミがどこから入り、どちらへ流れて、この形になるのか」
を考えることが重要です。
複雑な凹凸や局所的なボス、深い溝などを何でも一打で作ろうとすると、インパクト加工だけでは難しくなり、後加工が必要になる場合があります。
したがって、
成形で作る部分と、後から加工する部分を分けて考える
ことが、インパクト加工設計の基本になります。
2.肉厚は「薄ければ薄いほど良い」わけではない
インパクト加工の大きな魅力の一つが、薄肉成形です。
薄肉化できれば、
軽量化
材料使用量削減
材料コスト削減
などにつながる可能性があります。
そのため、
「インパクト加工なら、できるだけ薄くしよう」
と考えたくなるかもしれません。
しかし、薄ければ薄いほどよいわけではありません。
昭和軽金属工業の解説でも、インパクト加工では薄肉にしすぎると割れやシワのリスクが増え、反対に厚肉すぎると成形荷重やトリミング量が増える可能性があるとされています。
さらに重要なのが、
底の肉厚と側壁の肉厚
です。
インパクト加工では、製品形状や金型設計によって底厚と壁厚に差を持たせることも可能です。昭和軽金属工業の加工技術ページでも、底厚や壁厚を設定でき、肉厚差を持たせられることが特徴として紹介されています。
例えば、
強度が必要な底部は厚くする。
軽量化したい側面は薄くする。
といった考え方もできます。
ただし、どこまで薄くできるかは、
材質
直径
深さ
製品形状
底厚
成形方向
必要強度
などによって変わります。
したがって図面の段階で、根拠なく極端な薄肉寸法を指定するのではなく、
「この機能を満たすために必要な肉厚はどの程度か」
というところから加工会社と検討することが大切です。
3.コーナーRを必要以上に小さくしない
設計図面では、外観やスペースの関係から、
「できるだけ角を立てたい」
という要求が出ることがあります。
しかし、塑性加工ではコーナー部分も材料が流れる場所になります。
そのため、Rは成形性に関わる重要な設計要素です。
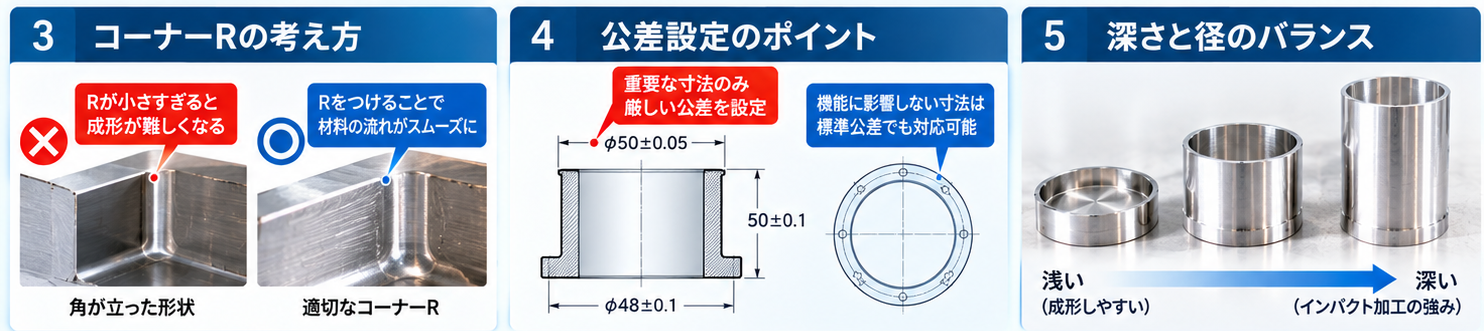
昭和軽金属工業では、インパクト加工についてコーナーR形状を作ることができ、条件によっては内R0.5以下も可能と紹介しています。
ただし、これは「どんな製品でもR0.5以下にできる」という意味ではありません。
実際に設定できるRは、
製品寸法
肉厚
材質
深さ
金型構造
成形条件
などによって変わります。
必要以上に小さなRを指定すると、金型設計や成形条件が厳しくなる可能性があります。
そこで設計段階では、
「本当にこの角はシャープである必要があるか?」
を確認してみてください。
機能上問題がなければ、Rを少し大きくするだけで成形しやすくなる可能性があります。
昭和軽金属工業でも、設計段階でRを変更することは、加工性やコストを改善する選択肢の一つとして紹介しています。
4.公差をすべて厳しくしない
次に注意したいのが寸法公差です。
設計者としては、
「精度が高い方が良い」
と考えたくなるかもしれません。
しかし、製品のすべての寸法に厳しい公差を指定すると、加工コストを押し上げる可能性があります。
昭和軽金属工業の既存記事でも、厳しい公差はインパクト加工では金型調整の負荷を、切削加工では仕上げ工数を増やすため、機能に直結する部分を重点管理する考え方が重要とされています。
例えば、
嵌合する部分
シールする部分
ベアリングが入る部分
他部品と組み合わさる部分
などには高い精度が必要かもしれません。
一方、
外観だけの面
機能に影響しない高さ
内部の逃げ部分
などには、それほど厳しい公差が必要ない場合があります。
そこで、
機能上重要な寸法 → 必要な精度を確保
それ以外 → 成形で確保できる範囲を活用
という考え方をすると、インパクト加工のメリットを活かしやすくなります。
さらに、高精度が必要な部分だけを切削加工で仕上げる方法もあります。
これは、
インパクト加工+切削加工
という組み合わせです。
すべてをインパクト加工だけで完成させようとする必要はありません。
5.「深さ」と「径」のバランスを見る
インパクト加工は、特に径に対して深さのある形状を得意とします。
昭和軽金属工業の比較記事でも、薄肉で深い円筒部品などはインパクト加工の適性が高いと説明されています。
例えば、
筒状ケース
電池ケース
センサーカバー
電源ケース
ヒーターカバー
アルミ容器
などです。
しかし、
「深ければ深いほどインパクト加工に向いている」
という単純な話でもありません。
製品の、
外径
内径
深さ
肉厚
底厚
材質
の組み合わせによって成形条件は変わります。
特に極端な深さや薄肉を同時に要求すると、加工難易度が上がる可能性があります。
そのため図面上の「高さ」だけを見るのではなく、
径・深さ・肉厚のバランス
として検討することが重要です。
「この深さまで一打で作りたい」
と先に決めるより、
「この形状を最も合理的に作るには、どこまでインパクト加工で成形するか」
という考え方が適しています。
6.材質は強度だけで決めない
アルミには多くの種類があります。
例えば、
A1050
A1100
A5052
A6061
A6063
A2017
A7075
などです。
しかし、すべてのアルミ合金が同じようにインパクト加工できるわけではありません。
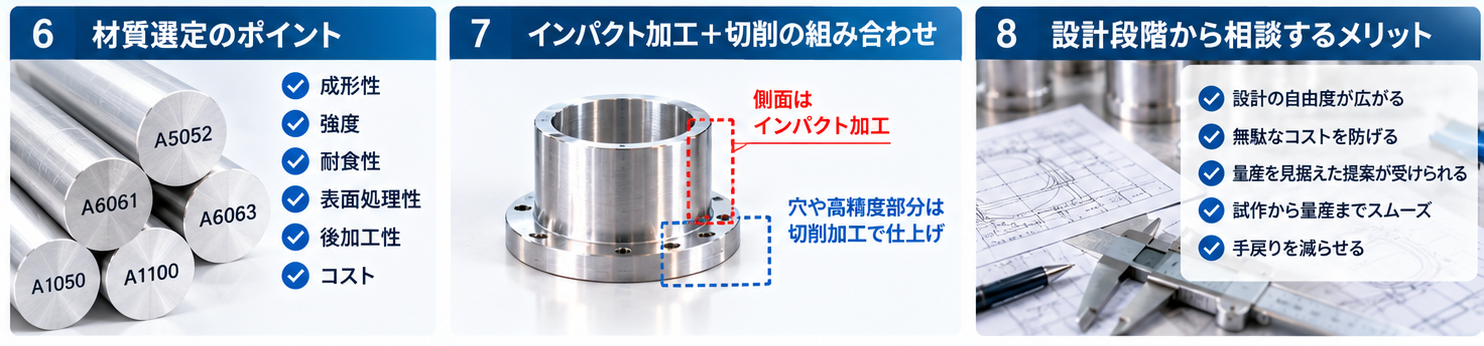
昭和軽金属工業の公式情報でも、インパクト加工では使用できるアルミ材が限定されることが明記されています。
材料を選ぶときには、
強度だけでなく、
成形性
加工硬化
耐食性
表面処理性
後加工性
用途
なども考える必要があります。
例えば設計段階で高強度材を指定していても、製品に本当にその強度が必要なのか、インパクト加工との組み合わせが適切なのかを検討する余地があるかもしれません。
昭和軽金属工業でも、用途から材質を考え、材質が決まっていない段階から相談できる体制を案内しています。
つまり、
材質を決める → 加工方法を決める
だけではなく、
用途・必要性能 → 材質と加工方法を一緒に決める
という順番も検討する価値があります。
7.インパクト加工だけで完成させようとしない
設計時に意外と重要なのが、この考え方です。
インパクト加工を採用するからといって、
「すべての形状を金型で作らなければならない」
わけではありません。
例えば、
ケース本体 → インパクト加工
取付穴 → 切削加工
ねじ穴 → 切削加工
高精度な嵌合部分 → 切削仕上げ
という設計もできます。
インパクト加工は、底付き筒形状やケースなどを完成形に近い状態まで効率よく成形することに強みがあります。
一方、局所的なボス、複雑な三次元形状、深い溝などは、後加工を組み合わせる方が合理的な場合があります。
大切なのは、
「インパクト加工で全部作ること」ではなく、「製品全体を最も合理的に作ること」
です。
これはコスト面でも重要です。
金型を複雑にしてすべての形状を作ろうとするより、
シンプルな形状をインパクト加工で量産し、必要な部分だけ追加工する
方が、トータルコストを抑えられるケースがあります。
8.側面の溝やビードも設計に活かせる
インパクト加工では、単純な円筒だけでなく、側面形状を工夫できる場合があります。
昭和軽金属工業の加工技術ページでは、押出材のような断面形状や、側面へのビード・溝なども紹介されています。
これは製品設計で非常に面白いポイントです。
例えば、
基板を位置決めする溝
補強のためのビード
組立時の位置決め
部品を固定するための形状
などを、製品形状の一部として検討できる場合があります。
すると、
成形
↓
別部品取付
↓
接合
としていた工程を減らせる可能性があります。
つまりインパクト加工の設計では、
「切削部品をそのまま置き換える」
だけでなく、
「インパクト加工だからこそできる形状へ設計し直す」
という発想も重要です。
9.量産数量を設計段階から伝える
製品設計と数量は、一見すると別の話に思えるかもしれません。
しかしインパクト加工では、量産数量も重要な設計条件です。
インパクト加工には専用金型が必要になるため、少量生産では初期コストの影響が大きくなります。一方、中量産・大量生産では、材料使用量の削減や生産性向上によってコストメリットが生まれる可能性があります。
そのため加工会社へ相談するときには、
「この図面で作れますか?」
だけでなく、
試作数量
月産数量
年間数量
予定生産年数
まで伝えることをおすすめします。
例えば試作段階では切削加工を使い、設計が固まった後の量産ではインパクト加工へ切り替える方法も考えられます。
設計者と加工会社が量産計画まで共有することで、
試作時の作り方と量産時の作り方を分けて考えることができます。
10.よくある「設計してから相談」がコストアップにつながる理由
インパクト加工で、できれば避けたいのが、
設計
↓
図面完成
↓
社内承認
↓
加工会社へ見積依頼
↓
「この形状ではインパクト加工が難しい」
↓
設計変更
という流れです。
この段階まで進んでいると、
図面変更
社内再承認
部品との干渉確認
試作のやり直し
などが発生する可能性があります。
昭和軽金属工業でも、図面完成後ではなく設計段階で相談することで、材質、R、肉厚、公差、加工方法など多くの選択肢を検討できるとしています。
だからこそ、
図面が完成していない段階こそ相談する。
これがインパクト加工では重要です。
「まだ寸法が全部決まっていない」
「材質が決まっていない」
「この形状が成形できるかわからない」
という段階でも、加工会社と相談しながら設計することで、量産時の手戻りを減らせる可能性があります。
11.設計段階で確認したいチェックリスト
アルミインパクト加工を検討するときには、図面を完成させる前に次の項目を確認してみてください。
・肉厚を必要以上に薄くしていないか
・底厚と側壁厚を同じにする必要があるか
・コーナーRを必要以上に小さくしていないか
・すべての寸法に厳しい公差を指定していないか
・径・深さ・肉厚のバランスは適切か
・指定材質はインパクト加工に適しているか
・成形で作る部分と切削で仕上げる部分を分けられないか
・溝やビードを成形時に作れないか
・月産・年間数量を加工会社へ伝えているか
・図面完成前に加工会社へ相談しているか
この中で複数の項目が気になる場合は、図面を完成させる前に一度加工会社へ相談してみるとよいでしょう。
12.設計を少し変えるだけでコストが変わることがある
インパクト加工では、製品の機能を変えなくても、
Rを少し変更する。
肉厚を見直す。
公差を必要な部分だけにする。
複雑な形状を後加工へ分ける。
材質を見直す。
といった設計変更によって、加工しやすさが変わる場合があります。
加工しやすくなれば、
金型構造をシンプルにできる。
成形条件を安定させやすくなる。
不良リスクを抑えられる。
追加工を減らせる。
といった効果が期待できます。
だからこそ、インパクト加工の設計では、
「作れる図面」ではなく「量産しやすい図面」
を目指すことが重要です。
13.アルミインパクト加工の設計は昭和軽金属工業へご相談ください
昭和軽金属工業株式会社では、アルミのインパクト加工について、完成した図面からの見積もりだけでなく、設計段階から加工方法を検討しています。
例えば、
「この肉厚でインパクト加工できる?」
「このRは成形可能?」
「もっと薄くできる?」
「この部分は切削した方がいい?」
「切削部品をインパクト加工へ変更したい」
「試作は切削、量産はインパクト加工にできる?」
「材質がまだ決まっていない」
といった段階からご相談いただけます。
昭和軽金属工業では、インパクト加工だけでなく、切削、プレス、絞りなども含め、製品条件に合わせた工法検討を行っています。
インパクト加工のメリットを最大限に活かすために重要なのは、
「完成した図面をどう加工するか」だけではありません。
それよりも、
「どう設計すれば、インパクト加工で合理的に量産できるか」
という視点です。
図面が完成してから加工方法を考えるのではなく、設計段階から加工方法を考える。
それによって、
軽量化
材料ロス削減
工程削減
量産性向上
コストダウン
につながる可能性があります。
「この形状、インパクト加工ならどう設計すればいい?」
そんな段階から、昭和軽金属工業株式会社へご相談ください。
既存部品のコストダウン、新規部品の工法検討、量産を見据えた加工方法の選定など、お困りのことがございましたらお気軽にお問い合わせください。
【お問い合わせ】
監修者
- 取締役社長
中 保博
昭和軽金属はアルミの加工だけにとどまらないご相談を大切にしています。
設計通りに加工することは簡単です。
その背景にある、お客さまがアルミを加工したい目的はなにか、どのようなカタチで最終品として使われるのか、どうしたら便利に利用されるか。
アルミ加工+「X」を考えてお話することで、お客さまや消費者さまの「!」を生み出します。