
アルミのお役立ち情報
Column
2026.9.30NEW
インパクト加工は何個から得になる?切削加工との損益分岐点をわかりやすく解説
インパクト加工は何個から得になる?切削加工との損益分岐点をわかりやすく解説
「インパクト加工は量産すると安くなると聞いたけれど、何個から得になるの?」
「1,000個なら切削? 10,000個ならインパクト加工?」
「金型代を払っても、本当にコストダウンできる?」
アルミ部品の加工方法を検討している購買担当者や設計担当者にとって、これは非常に気になるポイントではないでしょうか。
インパクト加工は、材料を削って形を作る切削加工とは異なり、アルミ素材を塑性変形させて目的の形状へ成形する加工方法です。
薄肉のケースや筒状部品、底付き形状などを効率よく量産でき、材料歩留まりや生産性の面でメリットが期待できます。
一方、インパクト加工には金型費という初期投資が必要です。
そのため、
「何個作れば、金型費を払っても切削加工より安くなるのか?」
という疑問が生まれます。
結論から言うと、
「○個以上なら必ずインパクト加工がお得」という一律の答えはありません。
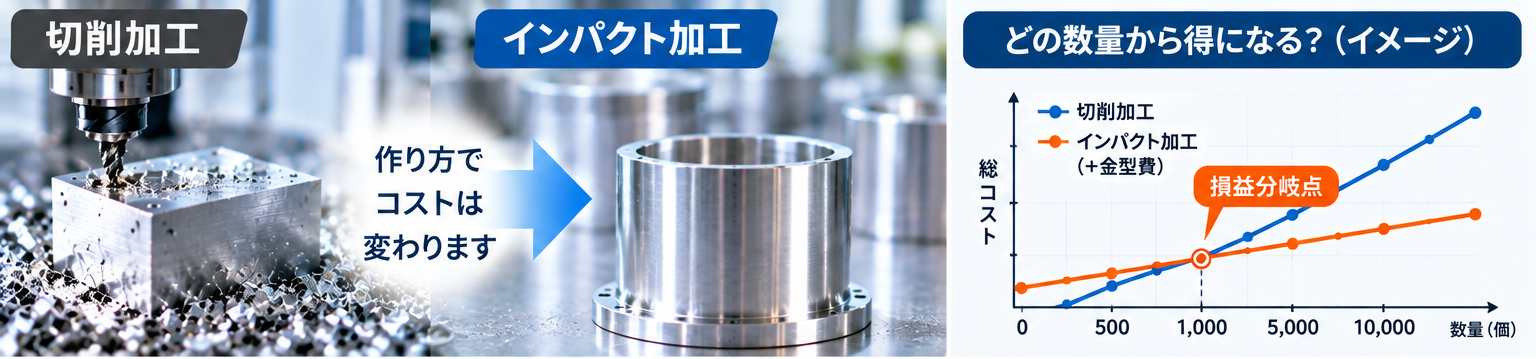
製品形状、材質、現在の切削単価、金型費、インパクト加工後の追加工、生産予定数量などによって、損益分岐点は変わります。
しかし、考え方はそれほど難しくありません。
この記事では、インパクト加工と切削加工のコスト構造を比較しながら、**「自社の部品なら何個からインパクト加工にすると得になるのか」**を判断する方法をわかりやすく解説します。
1.なぜ「何個から?」が重要なのか
まず押さえておきたいのは、切削加工とインパクト加工では
コストの発生の仕方が違うということです。
切削加工の場合
切削加工では、一般的に専用の量産金型を必要としません。
そのため、
試作品1個
10個
100個
といった少量生産にも対応しやすい工法です。
しかし、製品を1個作るごとに、
材料費
切削時間
工具費
設備稼働費
段取り費
などが発生します。
特に、アルミブロックや丸棒から内部を大量に削り取る部品では、材料の多くが切粉になることもあります。
生産数量が増えれば、
1個あたりのコスト × 生産数量
が積み上がっていきます。
インパクト加工の場合
インパクト加工では、専用金型を製作する必要があります。
つまり、生産を始める前に
金型費という初期費用が発生します。
その代わり、金型を使って短時間で繰り返し成形できるため、形状などの条件が合えば量産時の1個あたりの加工コストを抑えられる可能性があります。
昭和軽金属工業の既存記事でも、少量試作や多品種少量では金型費によってメリットが出にくい一方、中量産・大量生産では材料削減と生産性向上によるコストメリットが期待できると説明しています。
つまり、
少量では切削が有利になりやすく、数量が増えるにつれてインパクト加工が有利になりやすい。
その「逆転する地点」が、今回考えたい損益分岐点です。
2.「何個から得か」は金型費だけでは決まらない
インパクト加工を検討するとき、
「金型はいくらですか?」
と最初に確認したくなるかもしれません。
もちろん金型費は重要です。
しかし、それだけで判断すると正しい比較ができません。
比較したいのは、
切削加工
材料費+切削加工費+工具・段取り等
と、
インパクト加工
金型費+材料費+成形費+必要な追加工費
です。
昭和軽金属工業の既存記事でも、加工コストを見る際には、材料費、加工費、治工具・金型費、品質関連コスト、不良・手直しリスクなどに分けて考えることが重要とされています。
つまり、
「金型費を回収できる数量」
を見るだけでなく、
「製品寿命全体で、どちらの総コストが低いか」
を見る必要があります。
3.インパクト加工の損益分岐点はこう考える
ここから少し具体的に考えてみましょう。
比較を簡単にするため、
切削加工1個あたりのコスト=A円
インパクト加工1個あたりの変動コスト=B円
インパクト加工の金型・初期費用=C円
とします。
この場合、損益分岐点の概算は、
C ÷(A-B)
で求められます。
つまり、
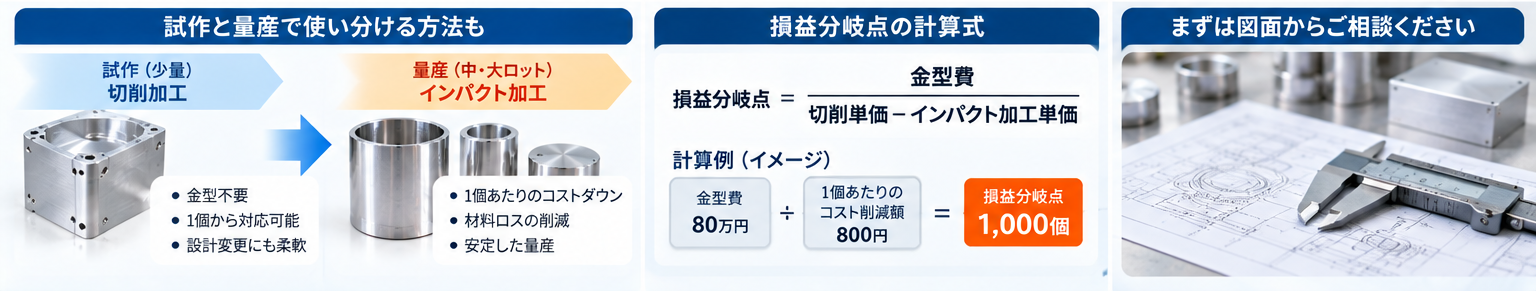
金型・初期費用 ÷ 1個あたりのコスト削減額
です。
仮の数字で計算してみる
ここからの数字は、計算方法を説明するための架空の例です。実際の昭和軽金属工業の加工単価や金型価格を示すものではありません。
仮に、
切削加工:1個1,200円
インパクト加工:1個400円
金型・初期費用:800,000円
だったとします。
1個あたりの差額は、
1,200円-400円=800円
です。
したがって、
800,000円÷800円=1,000個
となります。
この仮定では、約1,000個が単純計算上の損益分岐点です。
1,000個より少なければ切削の方が総額を抑えやすく、1,000個を超えて生産するほど、インパクト加工へ変更した場合の累計コスト差が広がる計算になります。
ただし実際には、追加切削、検査、金型メンテナンス、歩留まりなども考慮する必要があります。
だからこそ、単純な個数だけではなく実際の製品条件から試算することが重要なのです。
4.年間数量ではなく「累計数量」で考える
ここは特に重要なポイントです。
インパクト加工へ変更するか判断するとき、
年間何個作るか
だけを見てはいけません。
例えば年間3,000個の製品があったとします。
「年間3,000個なら、それほど多くない」
と思うかもしれません。
しかし、その製品を5年間生産するなら、
3,000個 × 5年=15,000個
です。
逆に年間20,000個でも、半年後にモデルチェンジして生産終了するなら、金型投資の考え方は変わります。
したがって確認したいのは、
年間数量
月産数量
予定生産年数
製品寿命
設計変更の可能性
将来の増産予定
です。
昭和軽金属工業の既存記事でも、中〜大ロットで形状がある程度固定している場合は、インパクト加工によるサイクル短縮と材料歩留まり向上が金型費を上回るメリットにつながりやすい一方、設計変更が多い場合は切削加工の柔軟性が有利と説明されています。
つまり、
「年間何個?」より「この金型で最終的に何個作る予定か?」
を見ることが大切です。
5.同じ1,000個でも「形状」で答えが変わる
もう一つ重要なのが製品形状です。
例えば同じ1,000個でも、
製品A
小さな丸棒から少しだけ削る単純な部品
製品B
大きなアルミブロックから内部の大部分を削り取って作る薄肉ケース
では、切削加工のコスト構造がまったく違います。
製品Bでは、
材料購入量が多い
切粉が大量に出る
切削時間が長い
工具を多く使用する
可能性があります。
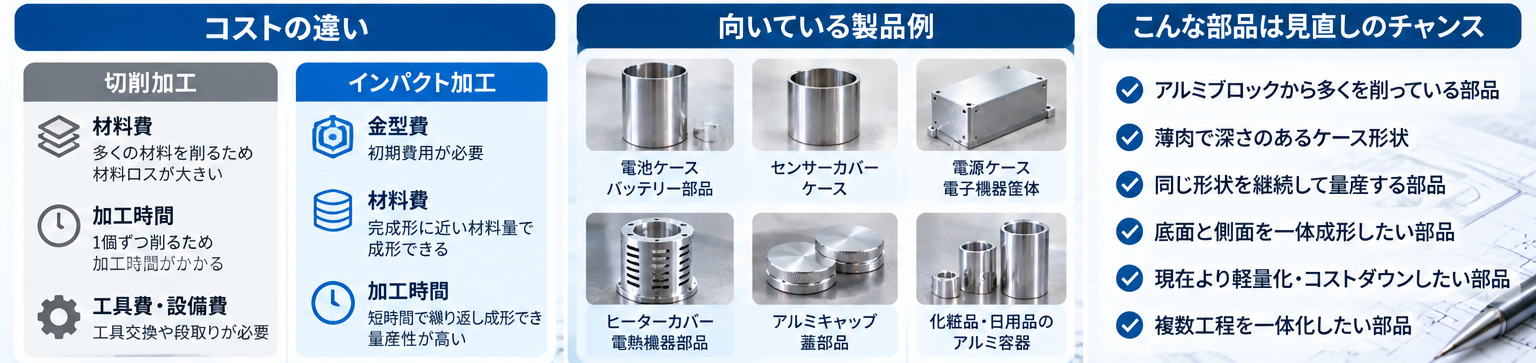
一方、インパクト加工では、形状が適していれば完成品に近い材料量から成形できるため、材料ロスを抑えられる場合があります。
昭和軽金属工業では、完成品が100gでも500gの材料から削り出しているような場合は、完成重量だけでなく「投入重量」を見ることが重要だと説明しています。
つまり、
削って捨てている材料が多い部品ほど、比較的少ない数量でもインパクト加工を検討する価値が高まる可能性があります。
6.こんな製品は早めにインパクト加工を比較したい
では、どのような製品なら、数量がそれほど多くなくても一度見積比較をした方がよいのでしょうか。
特に注目したいのが、
薄肉で深さがある製品です。
例えば、
筒状部品
底付きケース
カバー
容器
ハウジング
などです。
インパクト加工は、薄肉で深さのある円筒形状や底付き形状などを得意とし、条件が合えば少ない工程で最終形状に近づけることができます。
また、
現在大量の材料を切削している
同じ部品を継続生産する
複数工程を経て製造している
薄肉化・軽量化したい
底と側面を一体成形したい
という部品も候補になります。
重要なのは、
「○万個になったら検討する」のではなく、量産することが分かった段階で比較しておくこと。
です。
7.切削加工を全部なくさなくてもいい
インパクト加工を検討すると、
「切削加工から完全に切り替えなければならない」
と思われることがあります。
しかし、そうとは限りません。
例えば従来、
アルミブロック
↓
粗切削
↓
内径加工
↓
外径加工
↓
穴加工
↓
仕上げ
だった部品を、
アルミ素材
↓
インパクト加工
↓
穴加工
↓
精度が必要な部分だけ切削
↓
完成
とする方法も考えられます。
昭和軽金属工業でも、インパクト加工や絞り加工で完成形に近づけ、必要な部分だけ切削することで加工時間や材料ロスを抑える考え方を紹介しています。
つまり、
「切削かインパクトか」
ではなく、
「どこまでインパクト加工で作り、どこを切削するか」
という考え方です。
この組み合わせによって損益分岐点が変わる可能性もあります。
8.試作は切削、量産はインパクトという方法もある
新製品では、
「まだ設計変更する可能性があるので、いきなり金型を作るのは怖い」
というケースもあります。
その場合は、
試作=切削加工
量産=インパクト加工
という方法も検討できます。
切削加工なら金型が不要なので、設計変更にも比較的柔軟に対応できます。
試作・評価を繰り返し、形状が固まった段階で量産用のインパクト金型を製作する考え方です。
昭和軽金属工業の既存記事でも、初期は切削で立ち上げ、量産フェーズでインパクト加工へ切り替える方法が選択肢として示されています。
ただし、量産時にインパクト加工へ変更する予定なら、
試作段階から量産工法を想定して設計することが大切です。
切削だけを前提に設計を固めてしまうと、量産時にインパクト加工へ変更するため、大きな設計変更が必要になる場合があります。
9.「金型が高いから切削のまま」は本当に得?
ここで一度、考えてみたいことがあります。
インパクト加工の見積もりを取って、
「金型代が高いから、今まで通り切削でいい」
と判断するケースです。
確かに金型費は目に見える大きな金額です。
しかし、切削加工を続けることで毎月発生している、
材料ロス
加工時間
工具費
切粉処理
設備稼働時間
などは、1個あたりの価格に含まれているため、初期費用ほど目立ちません。
年間数万個を何年間も生産する部品であれば、切削を続けることで発生する累計コストが、金型費を大きく上回る可能性があります。
昭和軽金属工業のコストダウン記事でも、少量では切削などを検討しやすい一方、大量生産ではプレス・絞り・インパクト加工などを検討し、
「1個作るのに向いた工法」と「10万個作るのに向いた工法」を分けて考えること
が重要とされています。
10.「何個から得?」を判断するための7項目
実際にインパクト加工への変更を検討するなら、まず現在の部品について次の7項目を整理してみてください。
1,現在の切削単価
2,現在の材料投入重量と完成品重量
3,年間生産数量
4,今後の予定生産年数
5,製品形状と肉厚
6,要求される寸法精度
7,設計変更の可能性
さらに加工会社へ、
「インパクト加工にした場合の金型費はいくらか」
「成形後の1個あたりの加工費はいくらか」
「追加切削はどこまで必要か」
「想定する金型寿命・メンテナンスはどう考えるか」
などを確認します。
これらが分かれば、
現在の切削を続けた場合の総コスト
と、
インパクト加工へ変更した場合の総コスト
を比較できます。
11.比較するなら「1,000個・5,000個・10,000個」で試算してみる
実務では、1つの数量だけで見積もるより、
1,000個なら?
5,000個なら?
10,000個なら?
累計50,000個なら?
というように、複数の数量で比較すると判断しやすくなります。
例えば、
| 累計数量 | 切削加工 | インパクト加工 |
|---|---|---|
| 500個 | 切削単価×500 | 金型費+成形単価×500 |
| 1,000個 | 切削単価×1,000 | 金型費+成形単価×1,000 |
| 5,000個 | 切削単価×5,000 | 金型費+成形単価×5,000 |
| 10,000個 | 切削単価×10,000 | 金型費+成形単価×10,000 |
この表を作れば、
「何個のところで総額が逆転するのか」
が見えてきます。
そして、逆転する数量より十分多く生産する予定なら、インパクト加工への変更を検討する価値が高くなります。
反対に、生産終了まで逆転しないのであれば、切削加工を続ける方が合理的かもしれません。
12.インパクト加工は「何個から?」ではなく「何個で回収できる?」と考える
ここまで見てきたように、
「インパクト加工は何個から得ですか?」
という質問に対して、
「1,000個です」
「10,000個です」
と一律に答えることはできません。
製品によって、
金型費
現在の切削単価
インパクト加工単価
材料使用量
追加工
形状
精度
累計生産数量
が異なるからです。
だからこそ、より正確な質問は、
「この部品の場合、何個作れば金型費を回収して切削加工より得になるのか?」
です。
この視点に変えると、加工方法を選びやすくなります。
そして、数量だけでなく、
材料ロスがどれだけ減るのか
加工時間をどれだけ短縮できるのか
工程をいくつ減らせるのか
まで含めて比較することが重要です。
13.昭和軽金属工業なら「何個から得になるか」を図面から検討できます
昭和軽金属工業株式会社では、アルミのインパクト加工だけでなく、切削、プレス、絞り、板金など、製品条件に合わせた加工方法を検討しています。
インパクト加工は、特に、
薄肉
深い筒状
底付き形状
ケース形状
大量の材料を削っている部品
継続的に量産する部品
などで検討する価値があります。昭和軽金属工業の公式記事でも、薄肉・中空・深い形状では材料ロス削減とサイクル短縮の効果が大きく、一定以上のロットでインパクト加工の優位性が出やすいと説明しています。
「年間3,000個だけど、インパクト加工にする意味はある?」
「今後5年間作る予定なら金型を作った方がいい?」
「現在の切削品をインパクト加工へ変更すると、何個で元が取れる?」
「金型費を含めたトータルコストを比較したい」
こうした段階からご相談ください。
必要なのは、
「○個以上ならインパクト加工」
という一般論ではありません。
大切なのは、
その部品を、その数量で、その期間作ったとき、どの工法が最も合理的なのか。
ということです。
現在の図面と生産数量から加工方法を見直すことで、これまで見えていなかったコストダウンの可能性が見つかるかもしれません。
「この部品なら、何個からインパクト加工の方が得になる?」
まずは、その疑問から昭和軽金属工業株式会社へご相談ください。
現在製作しているアルミ部品の「当たり前の作り方」を見直すことが、コストダウン・軽量化・工程削減への第一歩になるかもしれません。
既存部品のコストダウン、新規部品の工法検討、量産を見据えた加工方法の選定など、お困りのことがございましたらお気軽にお問い合わせください。
【お問い合わせ】
監修者
- 取締役社長
中 保博
昭和軽金属はアルミの加工だけにとどまらないご相談を大切にしています。
設計通りに加工することは簡単です。
その背景にある、お客さまがアルミを加工したい目的はなにか、どのようなカタチで最終品として使われるのか、どうしたら便利に利用されるか。
アルミ加工+「X」を考えてお話することで、お客さまや消費者さまの「!」を生み出します。