
アルミのお役立ち情報
Column
2026.10.7NEW
アルミ部品を薄肉化するときの設計ポイント|強度・肉厚・R・加工方法を徹底解説
アルミ部品を薄肉化するときの設計ポイント|強度・肉厚・R・加工方法を徹底解説
「アルミ部品をもっと薄くして軽量化したい」
「現在3mmある肉厚を2mmにできないだろうか?」
「薄くすると強度や加工精度に問題は出ない?」
「切削とインパクト加工では、薄肉化の考え方は違う?」
アルミ部品の設計・開発では、薄肉化が重要なテーマになることがあります。
部品を薄くできれば、
軽量化
材料使用量の削減
省スペース化
製品全体の小型化
などにつながる可能性があります。
しかし、薄肉化は単純に図面上の肉厚寸法を小さくすればよいわけではありません。
肉厚を減らすことで、
強度不足
剛性不足
変形
振動
加工中のビビり
成形時の割れ・シワ
寸法精度の低下
などが起こる可能性があるからです。
特に重要なのは、
「何mmまで薄くできるか?」だけを考えないこと。
材質、形状、R、公差、加工方法、生産数量、使用環境まで含めて考える必要があります。
今回は、アルミ加工を手がける昭和軽金属工業の視点から、
アルミ部品を薄肉化するときに設計段階で確認したいポイントを詳しく解説します。
1.なぜアルミ部品を薄肉化するのか?
まず考えたいのが、薄肉化の目的です。
薄肉化そのものを目的にするのではなく、
「なぜ薄くしたいのか?」
を明確にします。
代表的な目的は、軽量化です。
自動車や輸送機器、電子機器、モバイル製品、産業機器などでは、部品一つひとつの重量を減らすことが製品全体の軽量化につながります。
もう一つは、材料使用量の削減です。
例えば同じ外形寸法のアルミケースでも、必要な性能を維持したまま壁厚を減らすことができれば、1個あたりの材料使用量を減らせます。
数量が多い量産部品ほど、その差は累積します。
さらに、
製品を小型化したい
内部スペースを広くしたい
材料ロスを減らしたい
といった理由で薄肉化が求められることもあります。
ただし、昭和軽金属工業の既存記事でも示されているように、アルミ部品のコストは完成重量だけでなく材料投入重量や加工方法によっても変わります。単純に完成品を薄くするだけでなく、どれだけの材料から、どの工法で作るのかを見ることも重要です。
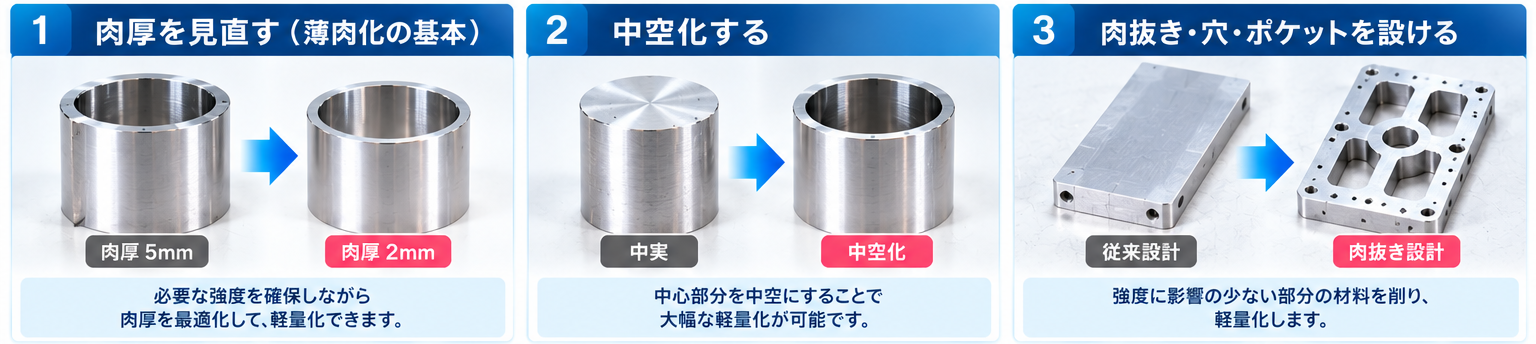
2.「全部同じ肉厚」という前提を見直す
薄肉化を考えるとき、
「現在3mmだから、全体を2mmにする」
と考えがちです。
しかし、本当に製品全体が同じ肉厚である必要があるでしょうか。
例えばケース部品なら、
底部
側壁
取付部分
開口部周辺
では、それぞれ求められる強度や役割が違う場合があります。
そこで、
強度が必要な部分には材料を残し、負荷の小さい部分を薄くする
という考え方をします。
昭和軽金属工業のインパクト加工では、底厚や壁厚を設定し、肉厚差を持たせることが可能とされています。
これは薄肉設計にとって重要なポイントです。
部品全体を一律に薄くするのではなく、
「どこに材料を残すべきか?」
を考えることで、強度と軽量化を両立できる可能性があります。
3.強度だけでなく「剛性」も確認する
薄肉化するとき、多くの設計者がまず考えるのが強度です。
「壊れないか?」
「荷重に耐えられるか?」
もちろん重要です。
しかし、もう一つ確認したいのが剛性です。
破損しなくても、
たわむ
ねじれる
振動する
組立時に変形する
といった問題が起きれば、製品として使用できないことがあります。
例えば薄肉ケースでは、手で持ったときには問題がなくても、ボルト締結時に変形する可能性があります。
あるいは、内部部品を取り付けたときに側壁がたわみ、位置精度が維持できない場合もあります。
したがって薄肉化では、
「壊れないか」だけでなく「必要な形を維持できるか」
という視点が必要です。
必要に応じて荷重条件や固定条件を整理し、解析や試作評価によって確認します。
4.リブ・ビードを使って薄肉化する
薄くすると剛性が足りなくなる。
だから厚くする。
必ずしも、この二択ではありません。
形状によって剛性を持たせる方法があります。
代表的なのが、
リブ
ビード
段差
曲げ形状
フランジ
などです。
例えば平らな薄板は曲がりやすくても、そこにビードを設けることで剛性を高められる場合があります。
つまり、
厚い平面
から、
薄い材料+補強形状
へ変更する考え方です。
昭和軽金属工業のインパクト加工では、側面にビードや溝などの断面形状を設けることが可能なケースも紹介されています。
ただ薄くするのではなく、
「薄くしても強度・剛性を確保しやすい形にする」
ことが薄肉設計のポイントです。
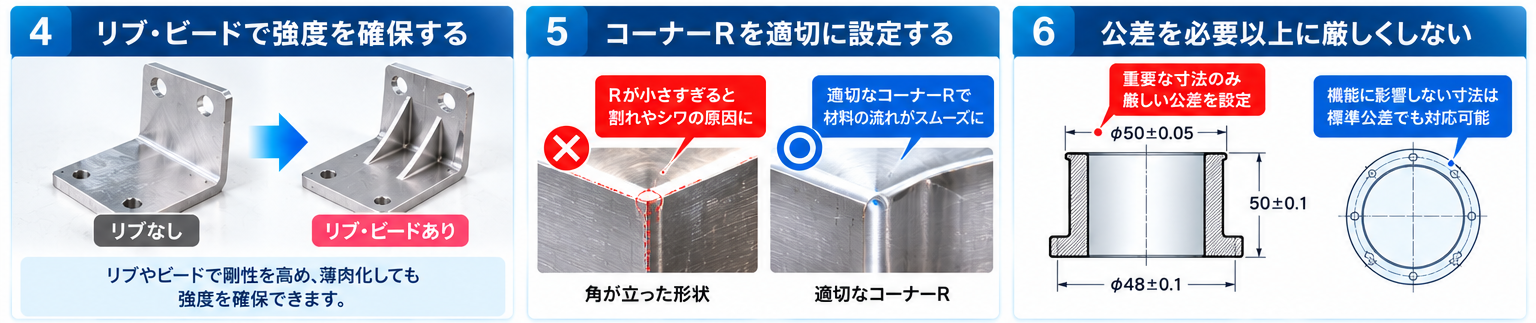
5.コーナーRを小さくしすぎない
薄肉化するときに注意したい設計要素の一つがコーナーRです。
特に塑性加工では、材料を変形させながら目的形状を作るため、角部も材料が流れる場所になります。
そのため、必要以上に小さなRを指定すると、成形条件が厳しくなる場合があります。
昭和軽金属工業では、インパクト加工によってコーナーR形状を作ることができ、条件によっては小さな内Rにも対応可能としています。一方、実際に設定できるRは製品形状や加工条件によって検討が必要です。
設計段階では、
「この角は本当にシャープでなければならないか?」
を考えてみてください。
機能に影響しないのであれば、Rを少し大きくすることで加工しやすくなる可能性があります。
切削加工でも小さすぎる内Rは工具径を制限し、加工時間や工具選定に影響します。昭和軽金属工業のコストダウン記事でも、小さすぎる内Rや薄すぎる壁などは加工費を増やす要因として挙げられています。
6.公差を必要以上に厳しくしない
薄肉化とセットで考えたいのが、寸法公差です。
薄い部品ほど加工中や加工後の変形の影響を受けやすくなる場合があります。
それにもかかわらず、製品全体に非常に厳しい公差を設定すると、加工や検査の難易度が上がります。
例えば、
嵌合部
シール部
軸受部
取付基準面
などは高い精度が必要かもしれません。
しかし、すべての側壁や外観面まで同じ精度が必要とは限りません。
昭和軽金属工業でも、機能に直結する箇所を重点管理し、それ以外の公差を必要以上に厳しくしないことが、加工コストの最適化につながると説明しています。
そこで、
重要寸法 → 必要な公差を設定
それ以外 → 加工方法に合った公差を検討
と分けて考えます。
薄肉化と高精度化を同時に追求する場合ほど、どの寸法が本当に重要なのかを明確にすることが大切です。
7.材質と肉厚をセットで考える
アルミと一口に言っても、
A1050
A1100
A5052
A6061
A6063
A2017
A7075
など、多くの種類があります。
それぞれ、
強度
成形性
切削性
溶接性
耐食性
表面処理性
などが異なります。
そのため、
「今までこの材質だったから、薄くしても同じ材質」
とは限りません。
ただし、高強度のアルミ合金に変えれば必ず薄肉化できるという意味でもありません。
加工方法によっては、成形性など別の特性が重要になるからです。
特にインパクト加工では使用できるアルミ材に条件があり、材質と肉厚を切り離して考えることはできません。昭和軽金属工業も、材質と肉厚をセットで見直し、成形と後加工の双方に適した領域を探ることを勧めています。
重要なのは、
必要性能 × 材質 × 肉厚 × 加工方法
を一緒に検討することです。
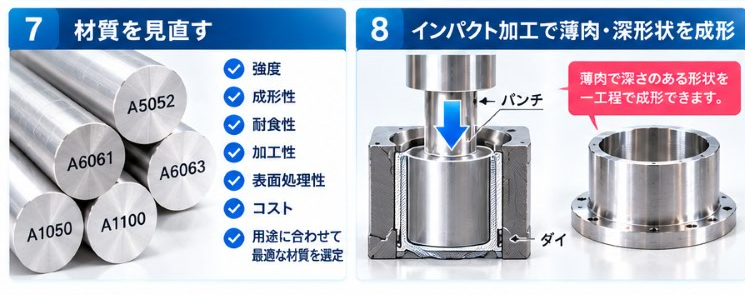
8.切削加工で薄肉化するときは「変形」と「ビビり」に注意
アルミの薄肉部品を切削加工で製作する場合には、別の注意点があります。
肉厚が薄くなるほど部品そのものの剛性が下がるため、加工時の切削力によって、
たわむ
振動する
ビビりが発生する
加工後に変形する
といった問題が起こりやすくなります。
昭和軽金属工業の工法比較でも、長尺の薄肉パイプ状などでは、切削時の変形やビビりの管理が難しくなることが指摘されています。
そのため切削加工では、
加工順序
固定方法
工具選定
切込み量
仕上げ代
などを考慮する必要があります。
例えば、最初から一気に薄くするのではなく、加工中に必要な剛性を残しながら工程を組み立てる方法もあります。
つまり薄肉切削では、
完成寸法だけでなく「加工途中でどう支えるか」
まで考える必要があります。
9.量産ならインパクト加工による薄肉化も検討する
薄肉のケース、筒状部品、底付き形状などを量産する場合には、インパクト加工も選択肢になります。
インパクト加工は、アルミ素材に大きな力を加え、冷間状態で塑性変形させる加工方法です。
昭和軽金属工業では、薄肉で深さのある形状を一工程で成形できることを特徴として挙げています。
また、冷間で大きな塑性変形を与えることで加工硬化が生じ、製品条件によっては強度確保と薄肉化の両立につなげられる可能性があります。
特に、
薄肉ケース
筒状部品
底付き部品
容器
ハウジング
などでは検討する価値があります。
ただし、
「薄肉なら何でもインパクト加工」
ではありません。
製品の径、深さ、肉厚、材質、形状、生産数量などを総合して判断します。
金型も必要になるため、小ロットでは切削加工の方が合理的なケースがあります。
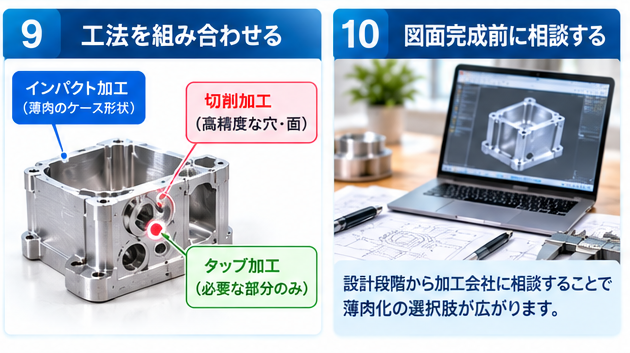
10.「全部を薄くする」より「工法を組み合わせる」
薄肉化を考えるとき、意外に有効なのが複数の加工方法を組み合わせることです。
例えば現在、
アルミブロック
↓
外形切削
↓
内部切削
↓
穴加工
↓
仕上げ
で作っている薄肉ケースがあるとします。
これを、
インパクト加工で薄肉ケースを成形
↓
高精度部分だけ切削
↓
穴・ねじ加工
↓
完成
とできる場合があります。
昭和軽金属工業でも、インパクト加工で完成形に近い形状まで作り、高精度が必要な部分だけ切削するという工法の組み合わせを紹介しています。
重要なのは、
「切削かインパクト加工か」ではありません。
「どの部分を、どの工法で作るのが合理的か」
です。
これによって薄肉化だけでなく、加工時間や材料ロスの削減につながる可能性もあります。
11.薄肉化するときは表面処理・後工程も忘れない
設計段階では完成寸法だけを考えてしまいがちですが、実際のアルミ部品には、
アルマイト
化成処理
塗装
研磨
などの後工程が入ることがあります。
昭和軽金属工業でも、アルミ部品は加工だけで終わるとは限らず、表面処理まで含めて相談することを案内しています。
薄肉部品では、後工程での保持方法や外観要求なども含めて製造工程全体を見ることが重要です。
つまり、
「加工直後に寸法が出ていれば終わり」ではなく、「最終製品として安定して作れるか」
という視点が必要です。
12.「何mmまで薄くできますか?」だけでは判断できない
アルミの薄肉化について、
「最低肉厚は何mmですか?」
と知りたくなるかもしれません。
しかし、これは一律の数字で答えるのが難しい質問です。
例えば同じ1mmでも、
直径20mmの小さな筒
直径200mmの大きなケース
では条件が異なります。
さらに、
材質
高さ・深さ
R
底厚
公差
荷重
加工方法
生産数量
によっても変わります。
インパクト加工についても、昭和軽金属工業は肉厚を設定できることを特徴としていますが、具体的な設計では製品条件との組み合わせで判断する必要があります。
したがって、
「アルミなら何mmまで薄くできる?」
よりも、
「この材質・形状・数量・用途なら、どこまで薄肉化できる?」
と考える方が実務的です。
13.薄肉化で失敗しやすい設計とは?
薄肉化で注意したいのは、
重量だけを見て肉厚を決めてしまうこと
です。
例えば、
全体を一律に薄くする
小さすぎるRを指定する
すべての寸法に厳しい公差を入れる
加工方法を決めずに肉厚だけを減らす
材質を従来のまま固定する
後加工を考慮しない
といった設計では、製造段階で問題が発生する可能性があります。
反対に、
必要強度を確認する
剛性が必要な場所を確認する
必要部分だけ厚みを残す
リブ・ビードを活用する
Rを見直す
重要部分だけ公差を厳しくする
材質と工法を同時に検討する
という順番で考えると、より合理的な薄肉化につながります。
14.図面完成前に加工会社へ相談すると薄肉化の選択肢が増える
薄肉化を成功させるうえで、非常に重要なのが
加工会社へ相談するタイミングです。
例えば図面が完全に完成し、
材質
肉厚
R
公差
加工方法
まですべて決まった後では、加工会社が提案できる範囲は限られます。
一方、設計途中なら、
「ここはもう少し薄くできる」
「この部分には厚みを残した方がよい」
「Rを変更した方が成形しやすい」
「切削よりインパクト加工が向いている」
「この部分だけ後加工にしよう」
といった検討ができます。
昭和軽金属工業でも、図面完成前の相談によって、R、公差、肉厚、材質、工法などを見直せることを案内しています。
つまり、
薄肉化は図面完成後に加工会社へお願いするものではなく、設計段階から一緒に考えるもの
ともいえます。」
15.アルミ部品を薄肉化するときのチェックリスト
設計中の部品について、次の項目を確認してみてください。
・薄肉化する目的は明確か
・全体を同じ肉厚にする必要があるか
・必要な強度を確保できるか
・剛性不足による変形は起こらないか
・リブ・ビードを利用できないか
・コーナーRを必要以上に小さくしていないか
・公差を必要以上に厳しくしていないか
・材質と肉厚をセットで検討したか
・切削時の変形・ビビりを考慮したか
・インパクト加工など別工法を検討したか
・成形+切削という方法を検討したか
・後工程まで考慮したか
・生産数量を加工会社へ伝えたか
・図面完成前に加工会社へ相談したか
複数の項目に迷いがある場合は、肉厚を確定する前に加工会社へ相談する価値があります。
16.アルミ部品の薄肉化なら昭和軽金属工業へご相談ください
アルミ部品を薄肉化するときに重要なのは、
単純に「何mm薄くするか」を決めることではありません。
必要な強度を確保する。
剛性を維持する。
Rを適切に設定する。
必要な部分だけ精度を求める。
材質を見直す。
形状で強度を持たせる。
加工方法を見直す。
こうした要素を組み合わせることで、薄肉化できる可能性が広がります。
昭和軽金属工業株式会社では、インパクト加工をはじめ、切削、プレス、絞りなどを含めて、製品形状や数量に合わせた工法を検討しています。特にインパクト加工では、薄肉で深さのある一体形状を得意とし、肉厚分布を調整できる点も特徴です。
「現在3mmだけど、2mmにできる?」
「強度を保ったままもっと軽くしたい」
「切削では薄肉加工が難しいと言われた」
「インパクト加工ならどこまで薄くできる?」
「底だけ厚くして側壁を薄くできる?」
「このRや公差のまま量産できる?」
そんな段階からご相談ください。
完成した図面をそのまま加工するだけではなく、
材質 × 肉厚 × 形状 × 加工方法 × 生産数量
から製品の作り方を見直すことで、これまで難しいと思っていた薄肉化を実現できる可能性があります。
「この部品、あと何mm薄くできますか?」
その疑問を、図面が完成する前に昭和軽金属工業株式会社へ相談してみませんか。
現在製作しているアルミ部品の「当たり前の作り方」を見直すことが、コストダウン・軽量化・工程削減への第一歩になるかもしれません。
既存部品のコストダウン、新規部品の工法検討、量産を見据えた加工方法の選定など、お困りのことがございましたらお気軽にお問い合わせください。
【お問い合わせ】
監修者
- 取締役社長
中 保博
昭和軽金属はアルミの加工だけにとどまらないご相談を大切にしています。
設計通りに加工することは簡単です。
その背景にある、お客さまがアルミを加工したい目的はなにか、どのようなカタチで最終品として使われるのか、どうしたら便利に利用されるか。
アルミ加工+「X」を考えてお話することで、お客さまや消費者さまの「!」を生み出します。